Le soudage MIG/MAG utilise un fil continu qui sert à la fois d’électrode et de métal d’apport. Son alimentation automatique rend le procédé assez accessible, notamment pour les travaux sur l’acier et la tôle fine. Cette facilité apparente ne dispense toutefois pas de préparer les pièces, de choisir les bons consommables et de régler le poste avec méthode.
Comprendre le soudage MIG et MAG
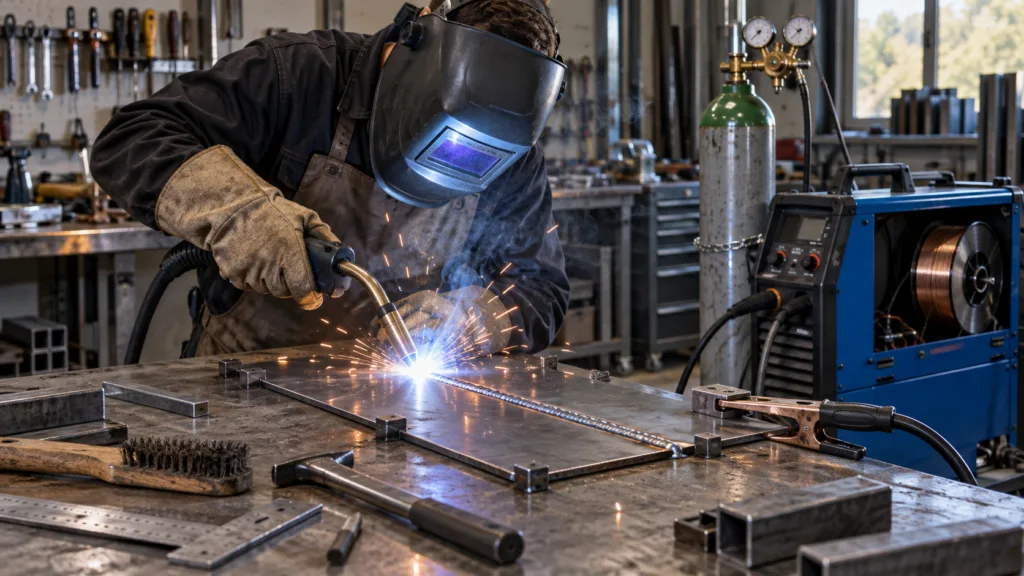
Dans un poste MIG/MAG, une bobine alimente la torche en fil fusible. En appuyant sur la gâchette, le fil avance jusqu’à la pièce et un arc électrique se forme. La chaleur produite fait fondre le bord des pièces ainsi que le fil, créant un bain de fusion qui devient le cordon après refroidissement.
La torche est guidée à la main, mais le fil est entraîné automatiquement : on parle donc souvent de soudage semi-automatique. Le gaz qui sort autour du fil isole le bain de fusion de l’air ambiant. Sans cette protection, l’oxygène et l’azote peuvent provoquer de la porosité, de l’oxydation ou une soudure fragile.
Quelle différence entre MIG et MAG ?
Les deux procédés fonctionnent de la même manière. Leur différence tient à la nature du gaz :
- MIG, pour « Metal Inert Gas », emploie un gaz inerte qui ne réagit pas avec le bain de fusion. L’argon pur est notamment utilisé pour l’aluminium.
- MAG, pour « Metal Active Gas », utilise un gaz contenant un composant actif, par exemple du CO₂. C’est le procédé courant pour souder les aciers non alliés avec un mélange argon/CO₂.
Dans le langage courant, l’expression « souder au MIG » désigne souvent les deux procédés. Un appareil vendu comme poste MIG est d’ailleurs généralement un poste MIG/MAG.
Le fil fourré sans gaz est-il du MIG ?
Le fil fourré auto-protégé contient des composants qui génèrent une protection lors de la fusion. Il permet de travailler sans bouteille de gaz et résiste mieux aux courants d’air. Il produit en revanche davantage de fumées, de projections et de laitier à retirer. Ce procédé utilise le même type d’alimentation continue, mais il ne s’agit pas à proprement parler de MIG, puisque la protection n’est pas assurée par un gaz inerte externe.
Le matériel nécessaire pour souder au MIG
L’ensemble de base comprend le poste, la torche, le câble de retour de courant souvent appelé câble de masse, les consommables et les équipements de protection. La puissance maximale n’est pas le seul critère de choix d’un poste. Il faut aussi regarder sa plage de réglage, sa capacité à travailler à faible intensité et son facteur de marche, qui indique le temps de soudage possible sur un cycle donné avant refroidissement.
- Une torche adaptée : sa capacité doit correspondre à l’intensité utilisée. La buse dirige le gaz et le tube contact transmet le courant au fil.
- Une bobine de fil : son matériau et son diamètre doivent convenir au métal à souder.
- Des galets d’entraînement : leur gorge correspond au diamètre et au type de fil. Une gorge en V convient généralement au fil acier plein, tandis que l’aluminium réclame du matériel plus adapté à sa faible rigidité.
- Une gaine de torche : elle guide le fil. Une gaine sale, usée ou mal choisie peut entraîner une avance irrégulière.
- Une bouteille de gaz : elle est complétée par un détendeur-débitmètre et un tuyau en bon état.
- Une pince de retour : elle doit être posée sur une zone métallique propre, aussi près que possible du travail.
Pour l’aluminium, la longueur de torche, la gaine et les galets méritent une attention particulière. Une torche courte équipée d’une gaine adaptée, ou une torche à bobine intégrée selon le poste, limite les problèmes de dévidage.
Choisir le fil et le gaz
Pour l’acier courant, le fil plein cuivré de 0,8 mm constitue un choix polyvalent. Un fil de 0,6 mm facilite le travail sur les tôles très fines, à condition que le poste accepte des réglages suffisamment bas. Les fils de 1 ou 1,2 mm sont plutôt destinés aux épaisseurs et intensités supérieures.
Le fil doit aussi être compatible avec la composition de la pièce. On emploie un fil inox adapté à la nuance d’inox et un fil aluminium compatible avec l’alliage travaillé. Un mauvais choix peut affecter la résistance mécanique, la tenue à la corrosion ou l’aspect du cordon.
Pour l’acier non allié, un mélange argon/CO₂ procure généralement un arc stable et des projections modérées. Le CO₂ pur est également utilisable avec du matériel compatible : il favorise la pénétration, mais donne souvent un arc plus vif et davantage de projections. L’aluminium se soude habituellement sous argon pur. Pour l’inox, le mélange dépend du fil, du transfert recherché et des indications du fabricant.
En atelier sans courant d’air, un débit proche de 10 à 15 litres par minute constitue une base fréquente. Une grosse buse ou certaines conditions peuvent demander davantage. Augmenter excessivement le débit n’améliore pas toujours la protection : des turbulences peuvent aspirer de l’air dans la zone de soudage. En extérieur, un écran contre le vent est préférable à une hausse incontrôlée du débit.
Préparer les pièces et le poste
Une soudure MIG tolère mal les surfaces contaminées. La peinture, la rouille, la graisse, la calamine épaisse et les traces d’humidité perturbent l’arc et favorisent les inclusions ou les pores. Il faut revenir au métal sain autour du joint, puis dégraisser avec un produit adapté et entièrement évaporé avant d’amorcer l’arc. Les solvants chlorés sont à proscrire à proximité du soudage.
Les bords doivent ensuite être ajustés et maintenus. Sur une tôle fine, un jeu irrégulier augmente fortement le risque de perçage. Sur une pièce épaisse, un chanfrein peut être nécessaire pour permettre au cordon d’atteindre la racine du joint. Quelques points de soudure répartis limitent le déplacement des éléments pendant le travail.
Avant l’essai, il convient de vérifier :
- le diamètre du tube contact, du galet et du fil ;
- le sens de déroulement de la bobine et le passage correct dans le guide-fil ;
- la pression des galets, suffisante sans écraser le fil ;
- l’état de la buse et l’absence de projections qui bloqueraient le gaz ;
- la connexion de la pince de retour sur du métal propre ;
- la polarité demandée par le consommable.
Le fil plein sous gaz fonctionne généralement avec la torche au pôle positif. De nombreux fils fourrés auto-protégés utilisent la polarité inverse, avec la torche au pôle négatif, mais ce n’est pas universel. L’indication portée sur la bobine ou dans la notice du poste doit primer.
Comment régler un poste MIG/MAG ?
La tension et la vitesse de fil doivent rester cohérentes. La tension agit surtout sur la longueur de l’arc, la largeur et l’aplatissement du cordon. La vitesse de fil influence fortement le courant et la quantité de métal déposée. Un poste synergique associe automatiquement ces paramètres à partir du matériau, du diamètre de fil et de l’épaisseur sélectionnés, mais un ajustement reste souvent nécessaire.
Les valeurs ci-dessous donnent uniquement des points de départ pour de l’acier non allié, soudé à plat avec du fil plein et un mélange argon/CO₂. Les graduations, les courbes électriques et la longueur des câbles varient selon les machines.
| Épaisseur d’acier | Diamètre du fil | Tension indicative | Vitesse du fil | Débit de gaz |
|---|---|---|---|---|
| 0,8 à 1 mm | 0,6 ou 0,8 mm | 15 à 17 V | 2,5 à 4 m/min | 8 à 10 l/min |
| 1,5 mm | 0,8 mm | 16 à 18 V | 3,5 à 5 m/min | 9 à 11 l/min |
| 2 mm | 0,8 mm | 17 à 19 V | 4 à 6 m/min | 10 à 12 l/min |
| 3 mm | 0,8 ou 1 mm | 18 à 21 V | 5 à 7 m/min | 10 à 14 l/min |
| 4 à 5 mm | 1 mm | 21 à 24 V | 6 à 9 m/min | 12 à 15 l/min |
Ces plages ne garantissent pas la pénétration sur toute l’épaisseur. À partir de plusieurs millimètres, la préparation du joint, le nombre de passes et la puissance disponible deviennent déterminants.
Ajuster le réglage à l’oreille et à l’aspect
En transfert par court-circuit, un arc bien réglé produit un crépitement rapide et assez régulier. Si le fil pousse la torche, vient buter contre la pièce ou s’éteint par à-coups, sa vitesse est probablement trop élevée par rapport à la tension. Si l’arc devient long, instable et brûle le fil jusqu’au tube contact, la tension peut être trop élevée ou l’avance insuffisante.
Il est préférable de préparer plusieurs chutes du même matériau et de la même épaisseur que la pièce finale. Réalisez un cordon, observez-le, puis modifiez un seul paramètre à la fois. Cette méthode permet de comprendre l’effet réel de chaque correction.
Souder au MIG étape par étape
- Installer le fil. Placez la bobine, engagez le fil dans le mécanisme et la gaine, puis desserrez légèrement le frein de bobine. La bobine ne doit ni se dérouler seule ni résister excessivement.
- Régler les galets. Augmentez leur pression juste assez pour obtenir une avance régulière. Une pression excessive déforme le fil et use la gaine.
- Brancher le gaz. Fixez la bouteille verticalement, raccordez le détendeur et vérifiez l’étanchéité. Réglez le débit pendant que le gaz circule.
- Préparer et pointer les pièces. Contrôlez leur alignement après chaque point, surtout sur la tôle qui se déforme rapidement sous l’effet de la chaleur.
- Faire un essai. Utilisez une chute pour régler la tension et l’avance avant de toucher à la pièce finale.
- Positionner la torche. Maintenez généralement une distance de 10 à 15 mm entre le tube contact et la pièce avec du fil plein de petit diamètre. Une distance trop longue réduit la stabilité et la protection gazeuse.
- Amorcer l’arc. Abaissez le masque, placez le fil au départ du joint et appuyez sur la gâchette.
- Avancer régulièrement. Regardez le bain de fusion et ses bords plutôt que l’extrémité lumineuse de l’arc. Adaptez la vitesse pour conserver un bain stable.
- Contrôler le résultat. Laissez refroidir, retirez les projections si nécessaire et inspectez le cordon ainsi que l’envers d’une chute d’essai.
Position et déplacement de la torche
La torche se tient souvent avec un angle d’environ 10 à 15 degrés par rapport à la verticale, dans le sens du déplacement. En poussant le bain, la torche est inclinée vers la zone qui reste à souder. Cette technique offre une bonne visibilité, un cordon plutôt large et convient bien au fil plein sous gaz.
En tirant, la torche pointe vers le cordon déjà réalisé. Cette orientation est courante avec certains fils fourrés et peut produire un profil différent. Les recommandations du fabricant du fil restent prioritaires.
Un déplacement rectiligne suffit pour de nombreux assemblages. De petits mouvements latéraux peuvent aider à remplir un joint plus large, mais une oscillation excessive chauffe inutilement les bords et risque d’emprisonner des défauts. Sur une tôle mince, des cordons courts espacés, réalisés alternativement à plusieurs endroits, limitent mieux la déformation qu’une longue passe continue.
Le soudage vertical ou au plafond demande des réglages et des gestes spécifiques. Il vaut mieux les aborder après avoir obtenu des cordons réguliers à plat et en angle intérieur.
Reconnaître une bonne soudure MIG
Un cordon acceptable est régulier, raccordé progressivement aux deux bords et dépourvu de trous visibles. Sa largeur reste constante et son relief n’est pas excessif. Des traces de fusion visibles sur l’envers d’une chute fine peuvent indiquer une pénétration suffisante, mais cette observation doit être interprétée selon le type de joint.
L’aspect extérieur ne prouve pas à lui seul la solidité. Un beau cordon peut simplement être posé en surface sans avoir correctement fondu les bords. Sur des éprouvettes d’entraînement, une coupe transversale meulée permet d’observer la pénétration. Un essai de pliage ou de rupture peut aussi révéler un manque de fusion.
Les assemblages de structure, les éléments soumis à la pression, les pièces de levage ou les organes de sécurité nécessitent des procédures, des qualifications et des contrôles appropriés. Un essai visuel réalisé dans un atelier ne remplace pas ces exigences.
Défauts fréquents et corrections
| Défaut observé | Causes possibles | Corrections à essayer |
|---|---|---|
| Le fil colle ou pousse la torche | Vitesse de fil trop élevée, tension trop faible, mauvaise connexion de retour | Réduire légèrement l’avance ou augmenter la tension, puis nettoyer et resserrer la pince |
| Beaucoup de projections | Réglages déséquilibrés, polarité incorrecte, surface sale, distance trop longue | Vérifier la polarité, nettoyer le métal et raccourcir la sortie de fil |
| Porosité ou bulles | Débit insuffisant, fuite, courant d’air, buse encrassée, métal humide ou gras | Contrôler tout le circuit de gaz, protéger la zone et nettoyer les pièces |
| Cordon haut et étroit | Tension faible, déplacement trop rapide ou mauvaise fusion des bords | Augmenter progressivement la tension ou ralentir sans accumuler trop de métal |
| Manque de pénétration | Énergie insuffisante, vitesse trop rapide, joint mal préparé | Augmenter le réglage, ralentir, réduire un jeu excessif ou préparer un chanfrein |
| Tôle percée | Réglage trop chaud, déplacement lent, jeu trop large | Réduire tension et vitesse de fil de façon cohérente, faire des points espacés et mieux ajuster les bords |
| Fil irrégulier | Galet trop lâche, gaine sale, tube contact usé, frein de bobine trop serré | Contrôler le chemin complet du fil et remplacer les pièces usées |
| Fil soudé au tube contact | Avance trop faible, tension excessive, tube contact inadapté | Couper l’alimentation, remplacer le tube si nécessaire et rééquilibrer les réglages |
Une soudure qui casse à côté du cordon peut révéler une zone affectée par la chaleur trop fragile, tandis qu’une rupture dans l’interface évoque plutôt un manque de fusion. Le matériau, sa nuance et son état métallurgique doivent alors être pris en compte, pas seulement le réglage du poste.
Précautions de sécurité avant de souder
L’arc émet des rayonnements ultraviolets et infrarouges susceptibles de brûler la peau et d’endommager les yeux. Les projections, les pièces chaudes, les fumées et le courant électrique ajoutent d’autres risques. Avant chaque travail, il faut vérifier les points suivants :
- porter un masque de soudage avec une teinte adaptée, des lunettes de sécurité lors du meulage et des gants secs ;
- utiliser des vêtements couvrants résistants aux projections, sans revers ni poches ouvertes, ainsi que des chaussures fermées ;
- ventiler la zone et employer une aspiration des fumées adaptée sans perturber le gaz de protection ;
- écarter les cartons, solvants, poussières combustibles, carburants et autres matières inflammables ;
- protéger les personnes proches avec un écran opaque prévu pour le soudage ;
- maintenir la bouteille verticale, attachée à un support stable et éloignée des chocs ou sources de chaleur ;
- inspecter les câbles, les raccords, la torche et la pince avant la mise sous tension.
Les pièces galvanisées, peintes ou revêtues peuvent produire des fumées particulièrement nocives. Le revêtement doit être identifié et retiré sur une zone suffisante, avec une ventilation appropriée. Il ne faut jamais souder un réservoir, un fût ou une conduite ayant contenu un produit inflammable sans procédure professionnelle de dégazage et de contrôle. Les espaces confinés réclament également une évaluation spécifique des risques.
Questions fréquentes sur la soudure MIG
Peut-on souder au MIG sans gaz ?
Un fil plein nécessite un gaz externe. Pour travailler sans bouteille, il faut utiliser un fil fourré auto-protégé et un poste compatible. La polarité indiquée sur la bobine doit être respectée, et le laitier doit être retiré entre les passes.
Quel diamètre de fil choisir pour débuter ?
Le fil acier plein de 0,8 mm couvre de nombreux travaux courants. Le 0,6 mm peut être intéressant pour la carrosserie et les tôles très fines, tandis que le 1 mm convient mieux aux sections plus importantes et aux postes capables de fournir l’intensité requise.
Comment souder une tôle fine sans la percer ?
Les bords doivent être propres et très bien ajustés. Utilisez un réglage bas, une sortie de fil courte et des points brefs répartis sur la pièce. Laissez refroidir entre les zones et évitez de poursuivre un long cordon continu sur une même ligne.
Pourquoi le fil avance-t-il par à-coups ?
Le problème vient souvent de la pression des galets, du frein de bobine, d’une gaine encrassée ou d’un tube contact usé. Il faut aussi vérifier que le galet correspond au diamètre du fil et que le faisceau de torche n’est pas fortement courbé.
Peut-on souder de l’aluminium avec un poste MIG classique ?
C’est possible si le poste accepte le fil et les réglages nécessaires. Il faut généralement de l’argon pur, un fil compatible avec l’alliage, des galets appropriés et une gaine dédiée. Comme le fil aluminium se déforme facilement, son dévidage doit être particulièrement régulier. Des essais sur des chutes restent indispensables avant toute pièce utile.