Oui, il est possible de souder l’inox, mais ce matériau pardonne moins facilement une préparation approximative que l’acier courant. Il se déforme sous l’effet de la chaleur, se contamine au contact d’outils ayant travaillé l’acier carbone et peut perdre localement sa résistance à la corrosion. Le TIG convient bien aux tôles fines et aux soudures visibles, le MIG permet d’avancer plus vite, tandis que le MMA reste pratique pour les réparations et les pièces suffisamment épaisses.
Comprendre le comportement de l’acier inoxydable
L’acier inoxydable contient suffisamment de chrome pour former à sa surface une couche passive protectrice. Cette couche est très mince. Une surchauffe, une pollution ferreuse ou des résidus de soudage peuvent l’altérer et favoriser l’apparition de points de rouille autour du cordon.
L’inox conduit moins bien la chaleur que l’acier carbone et se dilate davantage. La chaleur reste donc concentrée près du bain de fusion, avec un risque de gondolage sur les tôles minces. Les cordons trop longs, une intensité excessive ou des jeux irréguliers aggravent ce phénomène.
La nuance doit être identifiée avant de choisir le métal d’apport :
- 304 et 304L : nuances courantes pour les équipements, plans de travail, cuves et éléments décoratifs. La version L, à faible teneur en carbone, est mieux adaptée aux constructions soudées.
- 316 et 316L : inox contenant du molybdène, choisi pour mieux résister à certains milieux chlorés ou corrosifs. Il n’est toutefois pas insensible au sel ni aux produits chlorés concentrés.
- Inox ferritiques : leur soudabilité dépend fortement de la nuance et de l’épaisseur. La zone soudée peut perdre en ductilité.
- Inox martensitiques : ils présentent un risque plus important de durcissement et de fissuration. Un préchauffage ou un traitement thermique peut être nécessaire.
- Inox duplex : leur soudage exige une maîtrise précise de l’apport thermique et du métal d’apport afin de préserver leur structure.
Pour une nuance inconnue ou une pièce soumise à la pression, à des efforts importants ou à un environnement corrosif, une procédure de soudage qualifiée est préférable à un réglage empirique.
Quel procédé choisir pour souder l’inox ?
| Procédé | Usages adaptés | Atouts | Limites |
|---|---|---|---|
| TIG | Tôles fines, tubes, pièces visibles, équipements alimentaires | Arc précis, peu de projections, contrôle fin du bain | Travail lent, préparation exigeante, geste plus technique |
| MIG/MAG | Structures, tôles moyennes, séries de pièces | Bonne productivité, alimentation continue du fil | Réglage du fil et du gaz sensible, davantage de projections |
| MMA | Réparation, chantier, pièces épaisses, accès difficile | Matériel mobile, pas de bouteille de gaz | Laitier à retirer, finition moins régulière, délicat sur tôle fine |
| Fil fourré sans gaz | Interventions particulières avec un fil inox autoprotecteur homologué | Pas de bouteille séparée | Choix limité, fumées et projections, aspect plus grossier |
Le TIG pour une soudure précise
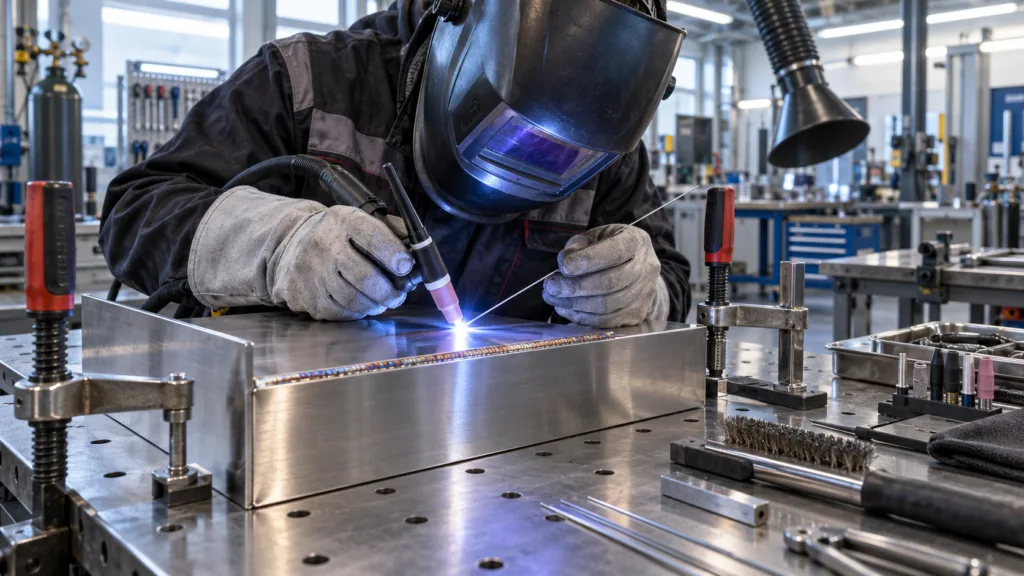
Le TIG utilise une électrode en tungstène non fusible, généralement en courant continu avec l’électrode au pôle négatif. De l’argon protège l’électrode, le bain de fusion et le métal d’apport. Le soudeur peut réaliser un cordon avec une baguette séparée ou, sur certaines pièces fines parfaitement ajustées, sans apport.
Ce procédé convient aux faibles épaisseurs parce qu’il permet de travailler avec un arc court et un bain peu étendu. Il est aussi apprécié pour les tubes et les pièces visibles. Sa lenteur n’est pas toujours un inconvénient : elle donne le temps de surveiller la pénétration, à condition de ne pas rester immobile au point de surchauffer la pièce.
Le MIG/MAG pour travailler plus rapidement
Un poste MIG/MAG déroule automatiquement un fil inox fusible. Pour l’inox, on parle couramment de MIG, même si certains mélanges gazeux contiennent une petite proportion de gaz actif. Le gaz doit être prévu pour ce métal : l’argon pur, satisfaisant en TIG, n’offre pas toujours un arc stable ni un bon mouillage en soudage MIG. Les mélanges recommandés par le fabricant du fil comportent généralement une base d’argon avec une faible proportion de dioxyde de carbone ou d’oxygène.
Le MIG convient aux assemblages répétitifs et aux cordons longs. Un mode pulsé facilite le travail sur les tôles fines en réduisant l’apport thermique moyen, mais il nécessite un poste compatible et des paramètres cohérents entre la vitesse du fil, la tension et l’inductance.
Le MMA pour les réparations et les pièces épaisses
Le soudage MMA, aussi appelé soudage à l’arc à l’électrode enrobée, fonctionne avec des électrodes inox consommables. Il reste utilisable en extérieur, où le vent rendrait une protection gazeuse instable. Il faut toutefois protéger les électrodes de l’humidité et respecter la polarité indiquée sur leur emballage.
Le laitier doit être retiré entre les passes. Sur une tôle fine, l’amorçage et la concentration de chaleur augmentent le risque de perçage. Ce procédé est donc plus confortable sur une épaisseur suffisante et pour des cordons dont l’aspect final n’est pas prioritaire.
Le cas du fil fourré inox sans gaz
Un fil fourré autoprotecteur doit être expressément conçu pour l’inox et pour fonctionner sans gaz. Un fil fourré ordinaire destiné à l’acier ne remplace pas un fil inox. Cette solution produit souvent plus de fumées, de laitier et de projections qu’un fil plein sous gaz. Elle peut dépanner sur chantier, mais elle est rarement le premier choix pour une tôle mince, une surface décorative ou un équipement soumis à des exigences d’hygiène.
Choisir le gaz et le métal d’apport
En TIG, l’argon pur constitue le choix habituel. Le débit doit protéger le bain sans créer de turbulences : trop faible, il laisse entrer l’air ; trop élevé, il peut aspirer l’atmosphère autour de la buse. Une buse propre, une distance courte et l’absence de courant d’air comptent autant que la valeur affichée au détendeur.
En MIG, il faut employer le mélange prévu pour le fil inox et le mode de transfert du poste. Les mélanges usuels pour l’acier carbone, fortement chargés en dioxyde de carbone, ne doivent pas être choisis par simple habitude.
Le métal d’apport se sélectionne d’après le métal de base et les conditions de service :
- pour un inox 304L, un apport de type 308L est couramment employé ;
- pour un inox 316L, un apport de type 316L permet de conserver une composition adaptée ;
- pour assembler certains inox à un acier carbone, un apport de type 309L est souvent envisagé, mais la conception et l’exposition à la corrosion doivent être examinées ;
- pour les inox duplex, ferritiques ou martensitiques, il faut suivre une procédure correspondant précisément à la nuance.
La lettre L désigne une faible teneur en carbone. Elle aide à réduire le risque de sensibilisation à proximité de la soudure, sans compenser une surchauffe excessive ou une mauvaise préparation.
Matériel et sécurité indispensables
Le poste à souder doit être complété par du matériel réservé à l’inox : brosse métallique en inox, disques abrasifs propres, pinces et surface de travail non contaminée. Une brosse ayant servi sur de l’acier carbone peut déposer des particules ferreuses qui rouilleront ensuite.
Prévoir également des serre-joints, des cales de positionnement, un produit de dégraissage compatible et, si nécessaire, un dispositif de purge pour protéger l’envers d’un tube. Les abrasifs doivent être clairement identifiés afin d’éviter leur utilisation sur d’autres métaux.
Le décapage chimique appelle des protections supplémentaires. Certains produits contiennent des acides très corrosifs et toxiques. Ils ne doivent être utilisés qu’en suivant leur fiche de sécurité, avec des gants, un écran facial, une ventilation appropriée et une solution prévue pour la récupération des résidus.
Préparer l’inox avant le soudage
Une soudure propre commence avant l’amorçage. Les faces et les bords doivent être débarrassés des huiles, feutres, colles, oxydes et poussières de meulage. Le dégraissage s’effectue avec un chiffon non pelucheux et un produit compatible, loin de toute flamme. Il faut attendre l’évaporation complète du produit avant de souder.
Les bords se préparent selon l’épaisseur. Un assemblage fin peut être soudé bord à bord avec un jeu faible et régulier. Une pièce épaisse demande souvent un chanfrein pour obtenir une pénétration suffisante sans déposer un cordon démesuré. Les bavures et défauts d’ajustement créent des zones où le bain devient difficile à contrôler.
Le bridage limite les mouvements, mais ne supprime pas la dilatation. Sur une tôle longue, il est utile de répartir des points de maintien courts, puis de souder par séquences alternées plutôt que d’effectuer immédiatement un cordon continu d’une extrémité à l’autre.
Comment souder l’inox étape par étape
- Identifier les pièces : relever la nuance, l’épaisseur, le type d’assemblage et les contraintes futures.
- Nettoyer les surfaces : dégraisser, éliminer les oxydes et réserver les outils à l’inox.
- Préparer l’assemblage : ajuster les bords, prévoir le jeu nécessaire et réaliser un chanfrein sur les fortes épaisseurs.
- Brider et pointer : placer des points courts à intervalles réguliers, en contrôlant l’alignement après chaque série.
- Faire un essai : utiliser une chute de même nuance et de même épaisseur pour vérifier l’intensité, la vitesse et le débit de gaz.
- Garder un arc court : avancer régulièrement afin de limiter la largeur de la zone chauffée.
- Protéger le bain : maintenir la torche assez longtemps en fin de cordon pour protéger le métal pendant sa solidification.
- Alterner les zones : sur une pièce sensible, souder par petites longueurs espacées et laisser la chaleur se répartir.
- Nettoyer entre les passes : enlever le laitier en MMA et brosser avec un outil réservé à l’inox.
- Contrôler et traiter : rechercher les défauts visibles, retirer les colorations gênantes, puis décaper ou passiver si l’usage l’exige.
Réglages indicatifs selon l’épaisseur
Les valeurs suivantes servent uniquement de point de départ. La nuance, le type de joint, la position, la préparation des bords, le diamètre réel du consommable et les caractéristiques du poste peuvent imposer un autre réglage. Un essai sur une chute reste indispensable.
| Procédé | Épaisseur indicative | Intensité de départ | Consommable | Gaz indicatif | Position conseillée pour l’essai |
|---|---|---|---|---|---|
| TIG | Environ 1 mm | 25 à 50 A | Tungstène 1,6 mm, apport 1 à 1,6 mm | Argon, environ 6 à 9 l/min | À plat |
| TIG | Environ 2 mm | 50 à 90 A | Tungstène 1,6 mm, apport 1,6 mm | Argon, environ 7 à 10 l/min | À plat |
| TIG | Environ 3 mm | 80 à 130 A | Tungstène 2,4 mm, apport 1,6 à 2,4 mm | Argon, environ 8 à 11 l/min | À plat |
| MIG | 1 à 2 mm | Environ 50 à 120 A | Fil inox 0,8 mm | Mélange pour inox, environ 10 à 14 l/min | À plat |
| MIG | 3 à 5 mm | Environ 100 à 200 A | Fil inox 1 ou 1,2 mm | Mélange pour inox, environ 12 à 16 l/min | À plat |
| MMA | 2 à 3 mm | Environ 40 à 70 A | Électrode inox 1,6 ou 2 mm | Aucun | À plat |
| MMA | 3 à 5 mm | Environ 60 à 100 A | Électrode inox 2,5 mm | Aucun | À plat |
En position verticale ou au plafond, le bain doit être plus petit et plus facile à soutenir. Les paramètres sont alors ajustés progressivement. En MIG, la vitesse du fil et la tension se règlent ensemble : augmenter seulement l’une des deux peut rendre l’arc instable ou produire un cordon trop bombé.
Cas particuliers : tôle fine, tube et pièce épaisse
Souder une tôle inox fine
Une tôle fine se perce vite et se voile facilement. Le TIG pulsé ou le MIG pulsé permettent de réduire l’apport thermique moyen. À défaut, il faut privilégier des points rapprochés mais courts, répartis sur l’assemblage, puis relier progressivement les zones sans accumuler la chaleur au même endroit.
Un ajustement précis est essentiel : un jeu trop important oblige à ajouter du métal et à ralentir. Une plaque de soutien ou un dissipateur compatible peut aider, à condition de ne pas contaminer la face envers.
Souder un tube inox
Sur un tube, la face interne du cordon peut s’oxyder fortement si elle reste au contact de l’air. Une purge à l’argon, aussi appelée gaz de barrage, protège l’envers pendant la fusion. Les extrémités sont obturées de manière contrôlée, avec une entrée de gaz et une sortie afin d’éviter toute mise en pression.
Une surface interne noire, rugueuse ou granuleuse indique une protection insuffisante ou une chaleur excessive. Cette oxydation est particulièrement problématique dans une canalisation alimentaire, pharmaceutique ou corrosive, car elle crée une surface difficile à nettoyer et moins résistante.
Souder une pièce épaisse
Une forte épaisseur demande une préparation des bords et souvent plusieurs passes. La passe de racine doit assurer la pénétration sans former d’excès au revers. Chaque passe est nettoyée avant la suivante. L’objectif n’est pas de chauffer massivement la pièce, mais de déposer le métal de façon régulière tout en contrôlant la température entre les passes.
Défauts courants et moyens de les corriger
| Défaut constaté | Causes probables | Correction |
|---|---|---|
| Tôle déformée | Cordon trop long, bridage insuffisant, chaleur excessive | Pointer davantage, alterner les zones, réduire l’intensité ou augmenter la vitesse |
| Cordon bleu foncé ou noir | Protection gazeuse insuffisante, arc trop long, surchauffe | Contrôler le débit, la buse et les fuites, raccourcir l’arc, avancer plus régulièrement |
| Porosités | Surface grasse, courant d’air, gaz contaminé, buse sale | Dégraisser, protéger la zone, nettoyer la buse et vérifier le circuit de gaz |
| Manque de pénétration | Intensité trop faible, vitesse excessive, bords mal préparés | Augmenter progressivement l’énergie, ralentir ou préparer un chanfrein |
| Perçage | Intensité trop forte, jeu excessif, déplacement trop lent | Réduire l’énergie, corriger l’ajustement et travailler par points courts |
| Fissuration | Apport inadapté, cratère final mal rempli, contrainte élevée | Vérifier la nuance, remplir le cratère et revoir l’ordre de soudage |
| Rouille près du cordon | Pollution par l’acier carbone, oxydes non retirés, finition inadaptée | Employer des outils dédiés, nettoyer, décaper et passiver selon le besoin |
| Oxydation interne d’un tube | Absence ou insuffisance de purge | Mettre en place une purge stable avant et pendant le soudage |
Nettoyage, décapage et passivation
Le brossage retire les résidus peu adhérents, mais il ne suffit pas toujours à éliminer les oxydes thermiques. Le meulage et le polissage peuvent restaurer l’aspect de surface, à condition d’utiliser des abrasifs réservés à l’inox et de ne pas trop amincir le cordon.
Le décapage enlève les oxydes colorés et une fine couche de métal altérée par la chaleur. Il peut être réalisé par un procédé chimique ou électrochimique adapté. La passivation vise ensuite à obtenir une surface propre capable de reformer sa couche protectrice. Ces deux opérations ne sont pas interchangeables : passiver une surface encore couverte de calamine ou de pollution ferreuse ne corrige pas le défaut initial.
Dans un usage peu corrosif, un nettoyage mécanique soigné peut parfois convenir. Pour un équipement alimentaire, une installation extérieure, une pièce exposée aux chlorures ou un assemblage à forte exigence sanitaire, le traitement doit être défini selon les conditions réelles de service.
Questions fréquentes sur la soudure inox
Peut-on souder l’inox avec un poste classique ?
Oui, si le poste offre le procédé et la plage de réglage nécessaires. Il faut surtout employer un fil, une baguette ou une électrode correspondant à l’inox, ainsi qu’un gaz adapté lorsque le procédé en exige un.
Quel est le meilleur procédé pour souder l’inox ?
Le TIG est généralement le plus précis pour les tôles fines et les soudures visibles. Le MIG est plus productif, tandis que le MMA convient mieux aux interventions mobiles et aux pièces épaisses. Le meilleur choix dépend donc de l’épaisseur, de l’accès et de la finition attendue.
Peut-on souder l’inox à l’électrode ?
Oui, avec une électrode enrobée inox compatible avec la nuance. Ce procédé nécessite de retirer soigneusement le laitier et reste délicat sur les petites épaisseurs.
Peut-on souder l’inox sans gaz ?
Le MMA fonctionne sans bouteille. Il existe aussi des fils fourrés inox autoprotecteurs, mais ils doivent être explicitement prévus pour cet usage. Un fil plein inox utilisé sans gaz donnera une soudure poreuse et fortement oxydée.
Peut-on souder de l’inox avec de l’acier ?
L’assemblage est possible dans certains cas avec un métal d’apport adapté, souvent de famille 309L. La zone en acier reste toutefois sensible à la corrosion et les différences de dilatation doivent être prises en compte. Une pièce structurelle ou exposée à un milieu agressif demande une procédure définie.
Comment éviter que l’inox noircisse ?
Il faut réduire l’apport thermique, maintenir un arc court et assurer une protection gazeuse stable. Sur un tube, la protection doit aussi couvrir la face interne. Une coloration légère ne se traite pas seulement en augmentant le débit : il faut également vérifier les fuites, la propreté de la buse et les courants d’air.
Comment nettoyer une soudure inox ?
Commencez par retirer le laitier et les projections, puis utilisez une brosse inox et des abrasifs dédiés. Si les oxydes thermiques doivent être éliminés, appliquez un procédé de décapage compatible avec la pièce, suivi du rinçage et de la passivation prévus. Les produits acides ne doivent jamais être employés sans les protections et les conditions de ventilation indiquées par leur fabricant.