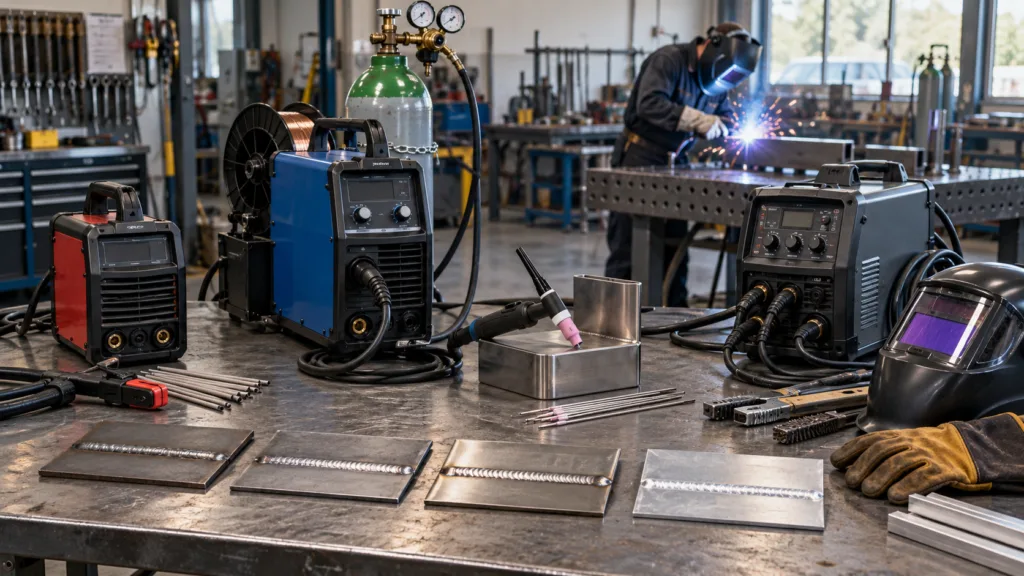
Le meilleur poste à souder n’est pas nécessairement celui qui affiche l’intensité la plus élevée ou le plus grand nombre de fonctions. Un appareil adapté doit avant tout correspondre au métal travaillé, à son épaisseur, à la fréquence d’utilisation et au niveau de finition recherché. Une petite réparation de portail, une restauration de carrosserie et l’assemblage d’un châssis en aluminium n’imposent ni le même procédé ni les mêmes accessoires.
Pour un usage occasionnel sur de l’acier suffisamment épais, le MMA reste une solution simple à transporter et relativement économique. Le MIG/MAG est souvent plus confortable pour réaliser une série de cordons ou travailler de la tôle. Le TIG demande davantage de pratique, mais permet un contrôle précis du bain de fusion. Avant l’achat, il faut cependant regarder au-delà du procédé annoncé : qualité de la torche, plage de réglage, alimentation, facteur de marche et disponibilité des pièces d’usure comptent tout autant.
Quel poste à souder choisir rapidement ?
Le tableau suivant compare les grandes familles de postes. Les possibilités exactes dépendent du modèle, de son courant de sortie et des consommables utilisés.
| Procédé | Usage adapté | Points forts | Limites | Niveau de prise en main |
|---|---|---|---|---|
| MMA à électrode enrobée | Réparations, serrurerie, acier de moyenne ou forte épaisseur, chantier | Compact, sans bouteille de gaz, utilisable dehors avec précautions | Projection de laitier, moins adapté aux tôles fines, changement d’électrode | Accessible, mais l’amorçage et la longueur d’arc demandent de l’entraînement |
| MIG/MAG avec gaz | Fabrication métallique, carrosserie, cordons répétés sur acier, inox ou aluminium selon l’équipement | Soudage rapide, fil continu, prise en main assez intuitive | Bouteille et détendeur à prévoir, sensibilité au vent, réglages du fil et du gaz | Assez accessible après réglage correct |
| Fil fourré sans gaz | Réparations extérieures, travaux mobiles, acier courant | Pas de bouteille, fil continu, meilleure tolérance aux courants d’air que le MIG sous gaz | Plus de fumées et de projections, laitier à retirer, finition plus grossière | Accessible, avec un temps d’adaptation |
| TIG | Inox, assemblages précis, pièces visibles, faibles épaisseurs, aluminium avec un poste AC compatible | Très bon contrôle du bain, cordons propres, peu de projections | Plus lent, exigeant, gaz indispensable dans la plupart des configurations | Technique |
| Multi-procédés | Atelier polyvalent, travaux variés, utilisateur voulant conserver plusieurs options | Plusieurs procédés réunis dans un appareil | Configuration plus complexe, accessoires parfois vendus séparément | Variable selon les procédés utilisés |
Une règle simple permet de réduire rapidement le choix :
- Petit budget et acier assez épais : poste à souder MMA inverter.
- Tôles fines et travaux réguliers sur acier : MIG/MAG avec gaz.
- Travail extérieur sans bouteille : MMA ou fil fourré auto-protégé.
- Cordons fins et maîtrise de la finition : TIG.
- Acier, inox et projets de nature différente : multi-procédés, après vérification des fonctions réellement intégrées.
- Aluminium : MIG correctement équipé ou TIG AC, selon l’épaisseur et la qualité attendue.
Comprendre les différents procédés de soudage
Le poste à souder MMA à électrode enrobée
Le MMA, aussi appelé soudage à l’arc à l’électrode enrobée, crée un arc électrique entre la pièce et une électrode consommable. L’âme métallique de l’électrode fournit le métal d’apport. Son enrobage protège le bain de fusion et forme un laitier qui doit être retiré après refroidissement.
Le poste à souder inverter a largement remplacé les anciens transformateurs lourds pour les usages mobiles. Son électronique permet de produire un courant de soudage stable dans un format compact. Certaines aides, telles que l’augmentation momentanée du courant à l’amorçage ou la réduction du collage de l’électrode, peuvent faciliter le travail. Leur efficacité varie toutefois d’un appareil à l’autre.
Le MMA est pertinent pour réparer une structure en acier, assembler des profilés ou intervenir loin d’un poste fixe. L’absence de bouteille simplifie le transport. Il accepte mieux les conditions extérieures que les procédés sous gaz, même si le vent, l’humidité et l’état de surface continuent d’influencer le résultat.
Sa principale limite apparaît sur la tôle fine. Une intensité excessive ou un déplacement trop lent provoque rapidement une perforation. La longueur limitée des électrodes interrompt également les grands cordons. Un débutant devra apprendre à amorcer sans coller, à conserver une distance régulière et à distinguer le bain de fusion du laitier.
Le MIG/MAG avec fil continu
Un poste MIG/MAG alimente automatiquement une torche avec un fil-électrode continu. Le fil fond dans l’arc et constitue le métal d’apport. Un gaz protège la zone de soudage de l’air ambiant.
La différence entre MIG et MAG tient au type de gaz employé. Le MIG utilise un gaz inerte, tandis que le MAG utilise un gaz actif ou un mélange comportant un composant actif. Dans les ateliers travaillant l’acier, le terme « MIG » est souvent utilisé par simplification pour désigner un équipement MIG/MAG.
La vitesse de fil et la tension doivent être accordées. Une avance trop faible rend l’arc irrégulier ; une avance excessive donne l’impression que le fil repousse la torche. Une fois ces réglages maîtrisés, le procédé permet de réaliser rapidement des cordons continus. Il est bien adapté aux fabrications répétitives, au mobilier métallique et, avec un appareil capable de descendre assez bas, à certaines réparations de carrosserie.
Le gaz rend toutefois le matériel moins mobile. Il faut prévoir une bouteille compatible, un détendeur-débitmètre, un tuyau en bon état et un rangement sécurisé. En extérieur, un courant d’air peut disperser la protection gazeuse et produire des porosités dans le cordon.
Le poste à fil fourré sans gaz
Le fil fourré auto-protégé contient un flux qui produit sa propre protection pendant le soudage. Il permet donc de travailler sans bouteille externe sur un poste compatible. Cette configuration est parfois présentée comme du « MIG sans gaz », bien que le comportement du fil, la polarité requise et l’aspect du cordon diffèrent d’un soudage au fil plein sous gaz.
Cette solution est pratique pour une intervention ponctuelle à l’extérieur ou dans un atelier où le stockage d’une bouteille serait contraignant. En contrepartie, elle génère généralement davantage de fumées, de projections et de laitier. Elle n’est pas automatiquement préférable pour la tôle automobile : le risque de déformation ou de perçage demeure, et la finition demande souvent plus de nettoyage.
Avant d’acheter le fil, il faut vérifier le diamètre accepté, le galet d’entraînement nécessaire et la polarité indiquée par le fabricant. Un poste annoncé « sans gaz » n’accepte pas forcément tous les fils fourrés disponibles.
Le poste à souder TIG
En TIG, l’arc se forme entre la pièce et une électrode en tungstène non consommable. Le soudeur peut ajouter séparément une baguette de métal d’apport, ou fusionner les bords sans apport dans certaines applications. Cette dissociation offre un contrôle fin de la chaleur et de la quantité de métal déposée.
Le TIG est particulièrement apprécié pour l’inox, les faibles épaisseurs et les pièces dont le cordon restera visible. Il produit peu de projections, mais demande une préparation soignée : surface propre, électrode correctement affûtée ou préparée selon le courant, débit de gaz adapté et geste stable.
Un poste TIG en courant continu convient notamment à de nombreux travaux sur acier et acier inoxydable. Pour souder correctement l’aluminium en TIG, on recherche généralement un appareil délivrant du courant alternatif, avec des réglages adaptés à la couche d’oxyde présente en surface. La simple mention « TIG » ne garantit donc pas qu’un poste puisse traiter l’aluminium.
La fonction TIG Lift disponible sur certains postes MMA amorce l’arc par contact contrôlé. Elle peut convenir à des besoins occasionnels, mais elle n’offre pas toujours les possibilités d’un véritable poste TIG doté d’un amorçage haute fréquence, d’une électrovanne de gaz et de réglages de cycle complets.
Le poste multi-procédés
Un poste multi-procédés peut réunir MIG/MAG, fil fourré, MMA et parfois TIG. Il convient à un atelier qui alterne fabrication, réparation et finition. Il évite de multiplier les sources de courant, mais pas nécessairement les accessoires : torche TIG, pédale, porte-électrode, galets spécifiques ou détendeur peuvent être absents du coffret.
Il faut lire la fiche technique procédé par procédé. Un appareil peut offrir 200 A en MIG, mais une plage ou un facteur de marche différents en MMA et en TIG. De même, une fonction TIG limitée au courant continu ne transforme pas le poste en solution complète pour l’aluminium.
Les critères techniques à vérifier avant l’achat
L’intensité et la plage de réglage
L’intensité, exprimée en ampères, influence la quantité de chaleur disponible. Il serait toutefois trompeur de choisir uniquement le chiffre maximal. Le courant nécessaire dépend du procédé, du diamètre de l’électrode ou du fil, de la position de soudage, du type de joint et de la masse des pièces.
Pour les travaux délicats, la capacité à descendre à une faible intensité stable peut être plus utile qu’une valeur maximale élevée. À l’inverse, les pièces épaisses demandent davantage de puissance, une bonne préparation des bords et parfois plusieurs passes. Un appareil présenté comme un poste à souder 200 A ne pourra pas nécessairement maintenir cette intensité pendant une longue période sur une prise domestique.
Le facteur de marche
Le facteur de marche indique combien de temps le poste peut souder à une intensité donnée avant une phase de refroidissement. Il est généralement exprimé en pourcentage sur un cycle de référence. À titre de lecture, 60 % correspond à une durée de soudage supérieure à 20 % sur le même cycle, mais les conditions de mesure doivent être identiques pour comparer deux appareils.
Il faut donc consulter le tableau complet plutôt qu’un pourcentage isolé. Un poste peut annoncer une forte intensité maximale avec un facteur de marche faible, puis fonctionner beaucoup plus longtemps à une intensité intermédiaire. Pour quelques électrodes successives, cette limite sera rarement aussi contraignante que dans un atelier réalisant de longs cordons en série.
L’alimentation électrique
De nombreux postes portables fonctionnent sur une alimentation monophasée de 230 V. Cela ne signifie pas qu’ils peuvent tous être branchés sans vérification sur n’importe quelle rallonge ou installation ancienne. La puissance absorbée, le calibre de la protection, la section des conducteurs et la longueur du câble influencent le fonctionnement.
Une rallonge trop fine provoque une chute de tension et peut chauffer. Le câble doit être entièrement déroulé s’il se trouve sur un enrouleur, dimensionné pour la charge et protégé contre les projections. En cas de doute sur le circuit disponible, le contrôle de l’installation par un électricien évite les déclenchements répétés et les branchements dangereux.
Le diamètre des consommables
Un poste MMA doit accepter les diamètres d’électrode correspondant aux travaux envisagés. Les électrodes fines sont utiles pour les pièces modestes, tandis que les diamètres supérieurs exigent plus de courant. Leur nature compte également : toutes ne présentent pas le même amorçage, la même position d’emploi ou les mêmes exigences de stockage.
Sur un poste MIG/MAG, il faut vérifier les diamètres de fil admis, les galets fournis et la plage de réglage du dévidoir. Le passage d’un fil acier à un fil aluminium peut demander une gaine adaptée, des galets appropriés et, selon la longueur de la torche, un système d’entraînement particulier. Changer seulement la bobine ne suffit pas toujours.
La qualité du dévidage et des accessoires
Sur un MIG/MAG, une alimentation irrégulière du fil se traduit immédiatement dans l’arc. Un galet bien réglé doit entraîner le fil sans l’écraser. La bobine doit tourner sans à-coups, tandis que la gaine et le tube-contact doivent correspondre au diamètre employé.
La longueur et la souplesse des câbles comptent aussi au quotidien. Une pince de masse légère, une torche difficile à démonter ou des consommables propriétaires peuvent rendre un appareil peu agréable malgré une bonne source de courant. Les éléments à examiner sont notamment :
- la longueur du câble d’alimentation et des câbles de soudage ;
- la rigidité et la capacité de serrage de la pince de retour ;
- la disponibilité des buses, tubes-contact, gaines et galets ;
- le caractère amovible ou fixe de la torche ;
- la présence d’un ventilateur et d’une protection thermique ;
- la lisibilité des réglages et la qualité de la notice ;
- les conditions de garantie et l’accès aux pièces détachées.
Le poids et l’encombrement
Un poste à souder portable n’est réellement mobile que si ses accessoires le sont aussi. Un petit MMA se transporte facilement avec quelques électrodes et un équipement de protection. Un MIG/MAG exige une bobine et, en soudage sous gaz, une bouteille qui doit être déplacée sur un chariot approprié et maintenue droite.
Pour un usage en atelier, des roues, un support de bouteille et des rangements peuvent être plus pratiques qu’un appareil très léger. Sur chantier, une poignée robuste, des commandes protégées et des câbles remplaçables deviennent prioritaires.
Quel poste à souder pour chaque type de travail ?
Pour débuter
Le choix dépend davantage du premier projet que du niveau seul. Un MMA inverter est économique et compact pour apprendre sur des chutes d’acier suffisamment épaisses. Il oblige néanmoins à maîtriser l’amorçage, la distance d’arc et l’angle de l’électrode.
Un MIG/MAG correctement réglé facilite souvent la réalisation d’un cordon continu. Il est intéressant pour fabriquer des cadres, des étagères ou de petits éléments en profilé. Son coût global est plus élevé, car il faut compter le gaz, le détendeur, le fil et les pièces d’usure. Les postes à réglages synergiques proposent une base de réglage en fonction du fil et de l’épaisseur, mais le soudeur doit encore ajuster sa vitesse et observer le bain.
Pour réparer un portail ou fabriquer du mobilier en acier
Le MMA convient aux profilés suffisamment épais, aux réparations localisées et aux interventions en extérieur. Le MIG/MAG devient plus confortable pour fabriquer plusieurs cadres, réaliser de nombreux assemblages ou limiter le nettoyage entre les passes.
L’état du support reste déterminant. Peinture, rouille épaisse, graisse et revêtements perturbent l’arc et peuvent émettre des fumées dangereuses. Les zones de contact et de soudage doivent être préparées jusqu’au métal sain, sans oublier la protection anticorrosion après refroidissement et nettoyage.
Pour la carrosserie automobile
La tôle automobile demande un poste capable de fonctionner régulièrement à faible puissance. Le MIG/MAG avec fil fin est généralement plus adapté que le MMA. On travaille par points ou courts cordons espacés pour limiter l’échauffement et la déformation, en laissant la tôle refroidir entre les séquences.
La réparation d’un véhicule impose aussi des précautions qui dépassent le réglage du poste : proximité de carburant, matériaux insonorisants cachés, corps creux, faisceaux électriques et composants électroniques. Les procédures du constructeur doivent être respectées avant toute intervention, notamment pour la mise hors tension des circuits concernés.
Pour l’acier inoxydable
L’inox peut être soudé en MMA avec des électrodes adaptées, en MIG avec le fil et le gaz correspondants, ou en TIG. Le choix dépend surtout de l’épaisseur et de la finition. Le TIG permet de mieux contrôler les assemblages fins et visibles. Le MMA reste pratique pour des réparations moins délicates.
Des outils ayant servi sur de l’acier ordinaire peuvent contaminer la surface et provoquer des traces de corrosion. Il est préférable de réserver des brosses et abrasifs à l’inox. La ventilation demeure indispensable, car les fumées de soudage de l’acier inoxydable présentent des risques particuliers.
Pour l’aluminium
L’aluminium conduit rapidement la chaleur et sa couche d’oxyde fond à une température différente du métal sous-jacent. Il exige donc une préparation propre et un matériel réellement compatible.
Le TIG AC offre un contrôle précis, particulièrement apprécié sur les faibles épaisseurs et les cordons visibles. Le MIG peut être plus rapide sur des pièces plus épaisses, mais le fil tendre doit être entraîné sans se déformer. Une torche courte avec gaine adaptée ou un dévidoir placé près de la torche peut être nécessaire.
Un poste multi-procédés portant la mention MIG ou TIG n’est pas automatiquement un poste à souder aluminium. Il faut vérifier le courant alternatif en TIG ou les possibilités de dévidage en MIG, ainsi que les consommables et le gaz prévus par le fabricant.
Pour un usage professionnel
Un poste à souder professionnel se distingue moins par son intensité de pointe que par sa capacité à travailler régulièrement dans les conditions de l’atelier. Le facteur de marche, la stabilité de l’arc, la robustesse du dévidoir, la longueur des faisceaux et la disponibilité du service technique deviennent prioritaires.
Il faut également examiner la reproductibilité des réglages, la possibilité d’enregistrer des programmes, la compatibilité avec les torches courantes et le coût des pièces d’usure. Un arrêt faute de tube-contact ou de carte électronique disponible peut coûter davantage que l’écart de prix initial entre deux appareils.
Comment comparer les postes sans se fier à un classement unique ?
Un comparatif de postes à souder doit être lu par usage. Un modèle MMA compact ne peut pas être déclaré meilleur qu’un TIG AC destiné à l’aluminium : ils ne répondent pas au même besoin. Une sélection pertinente commence par éliminer les appareils incompatibles avec le travail prévu.
- Définir le métal principal : acier, inox ou aluminium.
- Mesurer les épaisseurs habituelles : la plage basse compte autant que la capacité maximale.
- Choisir le procédé : MMA, MIG/MAG, fil fourré, TIG ou combinaison de plusieurs procédés.
- Contrôler l’installation disponible : tension, protection électrique, espace de travail et possibilité de stocker du gaz.
- Comparer le facteur de marche à une intensité réaliste : pas seulement au maximum annoncé.
- Vérifier le contenu du coffret : torche, câble de masse, porte-électrode, galets, détendeur et consommables.
- Évaluer le coût d’usage : gaz, fil, électrodes, buses, tubes-contact et pièces de remplacement.
- Examiner le SAV : durée de garantie, réparabilité et disponibilité des pièces.
Les avis d’utilisateurs peuvent renseigner sur le bruit du ventilateur, la souplesse de la torche ou la fiabilité du dévidoir. Ils sont moins fiables lorsqu’ils évaluent la pénétration ou la puissance sans indiquer le métal, l’épaisseur, le consommable et le réglage employés.
Quel budget prévoir pour un poste à souder ?
Le prix de l’appareil ne représente qu’une partie du budget. Un MMA demande au minimum des électrodes sèches, un porte-électrode correct, une pince de retour et les protections individuelles. Pour un MIG/MAG, il faut ajouter le fil, le gaz, le détendeur, les buses et les tubes-contact. En TIG, la torche, le gaz, les électrodes en tungstène, les pinces et les baguettes d’apport augmentent aussi le coût de départ.
Un poste à souder pas cher peut suffire à quelques réparations si sa plage de fonctionnement correspond au besoin. Il faut néanmoins se méfier d’un équipement dont les câbles sont très courts, les connecteurs non standard ou les consommables difficiles à trouver. Sous un budget très serré, un MMA simple et correctement dimensionné est souvent plus cohérent qu’un appareil multi-procédés peu documenté.
Pour comparer le rapport qualité-prix, il est utile de chiffrer l’ensemble suivant :
- poste et torches nécessaires ;
- cagoule, gants et vêtements adaptés ;
- gaz, détendeur et chariot de bouteille le cas échéant ;
- consommables pour les premiers travaux ;
- préparation des pièces et aspiration des fumées ;
- adaptation éventuelle de l’installation électrique.
Les accessoires réellement indispensables
La cagoule de soudage protège les yeux et le visage contre le rayonnement de l’arc et les projections. Un modèle automatique doit offrir une teinte adaptée au procédé et à l’intensité, avec des capteurs bien dégagés. Avant chaque utilisation, il faut vérifier son fonctionnement, l’état de la vitre extérieure et l’alimentation de la cellule.
Les gants de soudage doivent résister à la chaleur tout en permettant de tenir la torche ou l’électrode. Les vêtements couvrants seront conçus dans une matière adaptée au risque thermique. Les tissus synthétiques ordinaires peuvent fondre sous l’effet d’une projection. Les chaussures montantes évitent qu’une goutte de métal ne pénètre facilement par le dessus.
Le matériel de préparation comprend généralement une brosse métallique, des abrasifs réservés au métal travaillé, un marteau à piquer pour le MMA ou le fil fourré, et des moyens de bridage. Des pièces propres et correctement maintenues facilitent davantage le soudage qu’une fonction électronique mal comprise.
Il faut aussi conserver quelques consommables compatibles : tubes-contact, buses, électrodes en tungstène, pinces ou gaines selon le procédé. Une pièce d’usure en mauvais état peut provoquer un arc irrégulier alors que le poste fonctionne normalement.
Préparer et régler le poste avant le premier cordon
Un essai sur une chute du même métal et de la même épaisseur évite de découvrir un mauvais réglage sur la pièce définitive. La zone de soudage doit être débarrassée des contaminants, puis les pièces bridées en prévoyant les effets de la dilatation.
- Identifier précisément le métal et son éventuel revêtement.
- Choisir le consommable compatible et vérifier sa polarité.
- Installer la pince de retour sur une zone métallique propre, au plus près du travail lorsque cela est possible.
- Régler une valeur initiale selon la notice du poste et du consommable.
- Effectuer un essai court, puis observer l’amorçage, le bruit de l’arc et la forme du cordon.
- Ajuster un paramètre à la fois pour comprendre son effet.
- Contrôler l’envers de l’éprouvette ou réaliser une coupe d’essai si la solidité de l’assemblage est importante.
La pince couramment appelée « pince de masse » est en réalité le raccord du circuit de soudage à la pièce. Elle ne remplace pas la mise à la terre de l’installation électrique. Un mauvais contact à cet endroit rend l’arc instable et peut échauffer les points de contact.
Utiliser un poste à souder en sécurité
Protéger les yeux, la peau et les personnes proches
Il ne faut jamais observer un arc sans protection, même à distance. Son rayonnement peut léser les yeux et brûler la peau exposée. Des écrans opaques adaptés protègent également les personnes travaillant à proximité. La cagoule ne dispense pas de lunettes de sécurité pendant le meulage, le brossage ou le piquage du laitier.
Ventiler et capter les fumées
Le soudage produit des fumées dont la composition dépend du métal, de son revêtement et du consommable. Une aspiration à la source est préférable à une simple circulation d’air générale, à condition qu’elle ne disperse pas le gaz de protection. La tête ne doit pas rester dans le panache.
Les pièces galvanisées, peintes, huilées ou traitées exigent une évaluation particulière. Il ne faut pas improviser le soudage d’un métal inconnu ou d’un contenant ayant renfermé un produit inflammable. Un espace confiné nécessite une procédure spécifique, une ventilation adaptée et une surveillance ; ouvrir une porte ou une trappe ne suffit pas à le rendre sûr.
Prévenir l’incendie
Les projections peuvent parcourir une certaine distance ou tomber dans une cavité invisible. Bois, solvants, poussières, cartons, textiles et aérosols doivent être éloignés. Un extincteur approprié doit rester accessible, et la zone doit être contrôlée après le travail pour repérer un départ de feu couvant.
Une attention particulière est nécessaire autour des cloisons, planchers, véhicules et structures creuses. La face opposée de la pièce peut atteindre une température suffisante pour enflammer un matériau qui n’est pas visible depuis le poste de travail.
Maîtriser le risque électrique
Les câbles endommagés, connecteurs desserrés et porte-électrodes fissurés doivent être remplacés. Il ne faut pas souder dans un environnement mouillé ni manipuler les connexions avec des gants humides. Le poste doit être arrêté et débranché avant toute intervention interne ou modification du dévidoir ne relevant pas d’un simple changement prévu par la notice.
Stocker les bouteilles de gaz correctement
Une bouteille doit être maintenue droite, protégée contre les chocs et éloignée des sources de chaleur. Le détendeur doit correspondre au gaz utilisé. Les fuites se recherchent avec une méthode adaptée, jamais avec une flamme. Pour le transport, le détendeur est retiré si la procédure applicable l’exige et le dispositif de protection du robinet est remis en place.
Entretenir son poste et conserver des réglages réguliers
La poussière métallique perturbe le refroidissement et peut endommager l’électronique. Les entrées d’air doivent rester libres. Le nettoyage interne, lorsqu’il est autorisé par le fabricant, s’effectue appareil débranché et selon la notice, sans pousser les contaminants vers les cartes électroniques.
Sur un MIG/MAG, la gaine de torche, les galets et le tube-contact sont contrôlés dès que le fil avance par à-coups. Une pression excessive sur le galet déforme le fil et accélère l’encrassement. Une pression trop faible provoque du patinage. La buse doit être débarrassée des projections sans être déformée.
Les électrodes MMA doivent être conservées au sec, conformément aux indications de leur emballage. En TIG, une électrode contaminée par un contact avec le bain doit être préparée de nouveau. Noter les réglages qui ont fonctionné avec le métal, l’épaisseur, le fil et le gaz utilisés permet de retrouver plus vite une base fiable.
Questions fréquentes sur le poste à souder
MMA, MIG ou TIG : lequel est le plus facile pour commencer ?
Le MMA demande peu de matériel, mais l’amorçage et le maintien de l’arc nécessitent de la pratique. Le MIG/MAG est souvent plus intuitif pour produire un cordon continu une fois la tension et la vitesse de fil correctement accordées. Le TIG est généralement le plus exigeant, car il faut coordonner la torche, le métal d’apport et parfois une commande au pied.
Peut-on souder sans gaz ?
Oui, avec des électrodes enrobées en MMA ou avec un fil fourré auto-protégé sur un poste compatible. Un fil plein de MIG/MAG ne doit pas simplement être utilisé sans ouvrir le gaz : la protection du bain serait insuffisante et le cordon risquerait de présenter des défauts.
Quelle puissance faut-il pour souder de l’acier ?
Il n’existe pas une valeur unique. L’ampérage dépend de l’épaisseur, du procédé, du diamètre du consommable, de la géométrie du joint et de la position. Pour des pièces épaisses, la préparation des bords et le nombre de passes sont aussi importants que le courant maximal. La plage recommandée par le fabricant de l’électrode ou du fil constitue le meilleur point de départ.
Un poste 200 A est-il nécessaire pour bricoler ?
Pas systématiquement. Pour des réparations courantes, une plage basse stable et un facteur de marche convenable à intensité intermédiaire sont souvent plus utiles. Le chiffre de 200 A doit être rapproché de l’alimentation requise et de la durée pendant laquelle le poste peut réellement fournir ce courant.
Quel poste choisir pour de la tôle fine ?
Un MIG/MAG capable de descendre à faible puissance est généralement adapté, à condition d’employer un fil approprié et de travailler par séquences courtes. Le TIG peut offrir davantage de contrôle, mais il demande plus de maîtrise. Le MMA est moins confortable sur les faibles épaisseurs en raison du risque de perçage.
Quel poste à souder pour l’aluminium débutant ?
Le TIG AC permet un travail précis, mais son apprentissage est exigeant. Un MIG équipé pour le fil aluminium est plus rapide sur certaines épaisseurs, sans être exempt de réglages. Dans les deux cas, il faut éviter les appareils dont la compatibilité aluminium repose seulement sur une mention commerciale : le type de courant, le dévidage, la torche, le gaz et les consommables doivent être explicitement compatibles.
Un appareil multi-procédés remplace-t-il tous les autres postes ?
Il couvre plusieurs besoins, mais ses fonctions ne sont pas toujours équivalentes à celles de machines spécialisées. Un TIG simplifié sans courant alternatif ne convient pas à tous les travaux d’aluminium, et un dévidoir compact peut être limité pour un usage intensif. Le bon choix consiste à vérifier en priorité le procédé qui sera utilisé le plus souvent, puis à considérer les autres fonctions comme des possibilités complémentaires.