Une fissure sur un carter, un petit trou dans une tôle ou une fuite sur un tuyau peuvent parfois être réparés sans poste à souder. La solution vendue sous le nom de « soudure à froid » est pratique pour ce type d’intervention, mais elle ne remplace pas systématiquement une soudure métallique. Avant de l’utiliser, il faut vérifier la compatibilité avec le matériau, la température, la pression et les produits en contact avec la zone réparée.
Qu’est-ce que la soudure à froid ?
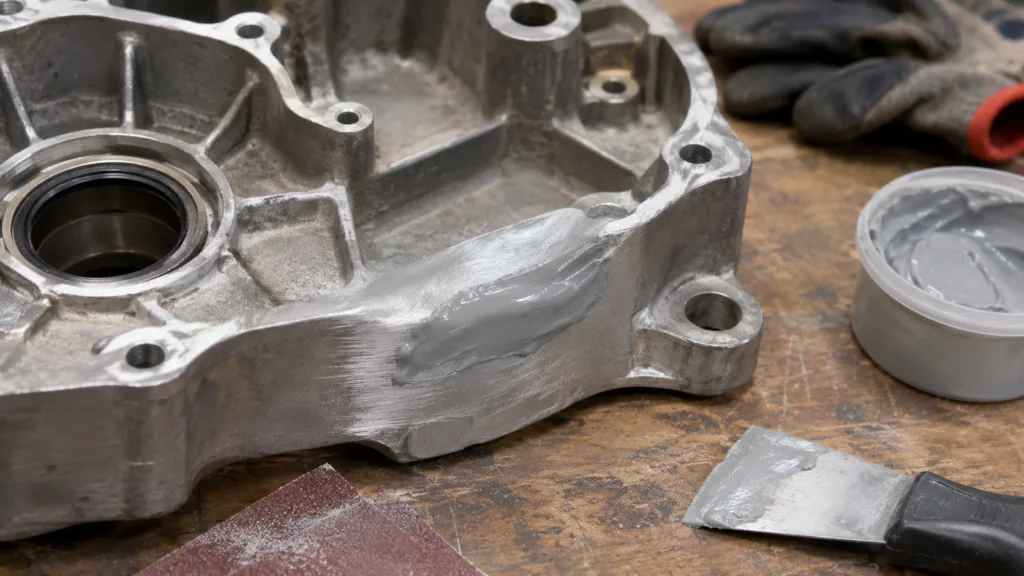
Dans les rayons de bricolage, la soudure à froid est généralement une résine époxy bicomposant. Elle se présente sous forme de pâte à malaxer, de mastic en deux parties ou de résine liquide accompagnée d’un durcisseur. Après mélange, les composants réagissent chimiquement et forment une matière dure qui adhère au support.
Le terme « soudure » est donc un raccourci commercial. Le produit ne fait pas fondre les bords du métal et ne crée pas la continuité métallurgique obtenue avec un soudage à l’arc, au MIG ou au TIG. Il s’agit plutôt d’un collage structurel, d’un rebouchage ou d’une reconstitution de matière.
Il existe aussi un véritable soudage à froid industriel. Celui-ci assemble certains métaux à l’état solide, par pression et déformation de surfaces soigneusement préparées, sans les porter à leur température de fusion. Ce procédé spécialisé ne doit pas être confondu avec les mastics époxy destinés aux réparations courantes.
Comment fonctionne un mastic époxy bicomposant ?
La résine et le durcisseur sont conservés séparément pour éviter que le produit ne se solidifie dans son emballage. Leur mélange déclenche le durcissement. La pâte reste d’abord malléable pendant une durée limitée, appelée temps de travail, puis elle devient progressivement rigide.
La tenue finale repose en grande partie sur l’adhérence. Une surface grasse, rouillée, brillante ou humide réduit fortement l’accroche, même avec un produit annoncé comme très résistant. Le ponçage crée de petites aspérités auxquelles l’époxy peut s’ancrer. Une zone de contact suffisamment large permet également de mieux répartir les efforts autour de la fissure ou du trou.
Le temps de prise ne correspond pas toujours au durcissement complet. Une pâte peut sembler ferme sans avoir encore atteint ses caractéristiques finales. Les délais indiqués sur la notice doivent donc être respectés avant le ponçage, l’usinage ou la remise en service.
Quels matériaux et quelles pièces peut-on réparer ?
La compatibilité varie selon la formulation. Un mastic chargé en particules métalliques peut convenir à l’acier tout en étant peu adapté à certains plastiques. Il faut se fier à la liste des supports indiquée par le fabricant plutôt qu’à la seule mention « universel ».
| Matériau | Réparations envisageables | Point de vigilance |
|---|---|---|
| Acier et fer | Tôle percée, petite fissure, pièce ébréchée | Éliminer complètement rouille et peinture non adhérente |
| Aluminium | Carter, boîtier, profilé ou petite pièce moulée | Choisir une formule explicitement compatible avec l’aluminium |
| Fonte | Éclat, porosité ou fissure stable | Les pièces chauffées ou très sollicitées demandent une évaluation particulière |
| Inox, cuivre et laiton | Tuyau, raccord ou pièce non structurelle | Dépolir soigneusement les surfaces lisses |
| PVC et autres plastiques | Boîtier, tube ou élément rigide | Tous les plastiques n’offrent pas une bonne adhérence à l’époxy |
| Bois et composites | Reconstitution d’un angle, remplissage ou collage | Le support doit être sain, sec et non friable |
La soudure à froid sert notamment à reboucher un petit trou dans du métal, renforcer une fissure immobilisée, reconstituer une portée ou réparer localement un filetage. Certaines pâtes durcies peuvent être percées, limées ou taraudées. Cette possibilité doit être confirmée sur la fiche du produit, en particulier si le filetage doit supporter un serrage important.
Sur un tuyau, le mastic peut assurer un colmatage local si le circuit est arrêté, dépressurisé et compatible avec le produit. Une fuite causée par une corrosion généralisée ne se limite toutefois pas au trou visible : réparer un point ne restaure pas l’épaisseur du tube autour de la zone atteinte.
Comment appliquer une soudure à froid ?
1. Arrêter, vider et sécuriser la pièce
La pièce doit être hors service avant toute intervention. Un tuyau est fermé et dépressurisé, un carter est vidangé si nécessaire et un équipement électrique est débranché. La réparation ne doit pas être appliquée sur une fuite active, sauf si le produit prévoit explicitement cet usage et que les conditions restent sans danger.
Des gants adaptés évitent le contact direct avec la résine et le durcisseur. Le local doit être ventilé conformément aux précautions figurant sur l’emballage.
2. Nettoyer et préparer le support
Retirez la peinture décollée, la rouille, les dépôts et toutes les parties friables. Dégraissez ensuite la zone avec un produit compatible avec le support, puis laissez-la sécher complètement. Une contamination par de l’huile peut persister dans les pores d’une pièce mécanique ; plusieurs nettoyages peuvent alors être nécessaires.
Poncez ou rayez la surface autour de la réparation. Il est préférable de préparer une zone plus large que le défaut afin que le mastic ne repose pas uniquement sur les bords fragiles du trou ou de la fissure. Dépoussiérez après le ponçage sans toucher la surface avec des doigts gras.
3. Mélanger et appliquer le produit
Prélevez uniquement la quantité utilisable pendant le temps de travail. Respectez les proportions données par le fabricant. Pour une pâte bicomposant, malaxez jusqu’à obtenir une teinte parfaitement homogène, sans marbrures. Pour une résine liquide, mélangez aussi les bords et le fond du récipient.
Faites pénétrer le produit dans le défaut en appuyant fermement, puis étalez-le sur la surface préparée. Un léger débordement autour de la zone améliore généralement la répartition des contraintes. Sur un trou traversant accessible des deux côtés, un appui ou un renfort compatible peut faciliter la mise en forme, à condition de ne pas gêner l’usage de la pièce.
4. Laisser durcir et contrôler
Ne déplacez pas la pièce pendant la prise. La température ambiante influence le durcissement : le froid le ralentit, tandis qu’une chaleur excessive peut raccourcir le temps disponible pour appliquer le mélange. Les valeurs de la notice restent la référence.
Attendez le durcissement complet avant de poncer, percer, peindre ou remettre la pièce sous charge. La remise en service doit être progressive. Sur un circuit, contrôlez d’abord l’étanchéité à faible pression, sans vous placer face à la réparation. Une déformation, un décollement ou un suintement impose l’arrêt du test.
Quelle soudure à froid choisir ?
Le matériau n’est qu’un premier critère. Il faut aussi tenir compte de l’environnement réel de la pièce :
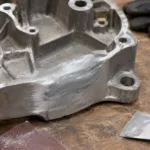
- Pour un carter en aluminium : choisir un réparateur compatible avec l’aluminium, l’huile et la température de fonctionnement annoncée.
- Pour un tuyau : vérifier la résistance à l’eau, à la pression et à une éventuelle immersion permanente.
- Pour une zone chaude : sélectionner un produit haute température dont la limite reste supérieure à la température réellement atteinte.
- Pour un réservoir : contrôler la compatibilité chimique avec son contenu, et pas seulement la mention « étanche ».
- Pour un plastique : identifier sa nature. Certains plastiques à faible énergie de surface adhèrent mal aux époxys courants.
- Pour reconstituer une forme : préférer une pâte modelable pouvant être limée, percée ou taraudée après durcissement.
Le conditionnement a aussi son importance. Une pâte en bâton se modèle facilement et convient bien au remplissage. Une résine plus fluide pénètre mieux dans de petits interstices, mais elle peut couler sur une surface verticale. Le temps de travail doit rester suffisant pour préparer et positionner correctement la réparation.
Quelle résistance peut-on attendre ?
Une soudure à froid bien appliquée peut tenir durablement sur une petite réparation stable. Elle n’offre cependant pas automatiquement la résistance d’une pièce intacte ou d’une soudure métallique réalisée dans de bonnes conditions.
Sa tenue dépend de la surface d’adhérence, de l’épaisseur du produit, du matériau et du type d’effort. Une réparation peut résister correctement à une pression uniforme tout en se décollant sous un effort de pelage. Les vibrations, les chocs et les cycles répétés de chauffe et de refroidissement fatiguent également l’interface entre l’époxy et le support.
Les résistances à la chaleur, aux carburants, aux huiles ou à l’eau sont propres à chaque formule. Une indication de température maximale ne suffit pas toujours : il faut distinguer une exposition brève d’un fonctionnement continu. De même, un produit résistant à l’eau n’est pas nécessairement adapté à une immersion permanente ou à de l’eau potable.
La soudure à froid est à écarter pour une pièce porteuse, un organe de freinage, de direction, de levage ou tout autre élément dont la rupture pourrait provoquer un accident. Les conduites sous forte pression et les récipients contenant des produits inflammables exigent également une procédure professionnelle. Un réservoir ayant contenu du carburant reste dangereux même s’il semble vide.
Soudure à froid ou soudure classique ?
| Critère | Soudure à froid époxy | Soudure métallique |
|---|---|---|
| Principe | Collage et reconstitution sans fusion | Assemblage des métaux avec apport de chaleur |
| Équipement | Outillage simple de nettoyage et d’application | Poste, protections et savoir-faire adaptés au procédé |
| Usage courant | Colmatage et petite réparation non structurelle | Assemblage ou réparation mécanique durable |
| Délai | Durcissement avant remise en service | Utilisation possible après refroidissement et contrôle |
| Limite principale | Tenue dépendante de l’adhérence | Risque de déformation et contraintes liées à la chauffe |
L’époxy est utile lorsque la chauffe est impossible, que les matériaux se soudent difficilement ou que la réparation reste peu sollicitée. La soudure classique est généralement plus appropriée pour rétablir la continuité d’une structure métallique, sous réserve que la pièce soit soudable et que l’intervention soit correctement réalisée.
Les erreurs qui compromettent la réparation
- Appliquer le produit sur du métal gras, humide, rouillé ou recouvert d’une peinture qui se décolle.
- Négliger le ponçage d’une surface lisse, notamment sur l’inox ou l’aluminium.
- Modifier les proportions de résine et de durcisseur pour accélérer la prise.
- Préparer trop de produit et continuer à l’utiliser alors qu’il commence à durcir.
- Remettre la pièce en service dès que la surface paraît sèche.
- Choisir une formule résistante à la chaleur sans vérifier sa compatibilité avec l’huile, le carburant ou le fluide concerné.
- Confondre étanchéité immédiate et résistance mécanique durable.
- Réparer une pièce de sécurité sans diagnostic de la cause de la fissure ou de la rupture.
Questions fréquentes sur la soudure à froid
La soudure à froid tient-elle vraiment ?
Oui, sur un support compatible, propre et correctement préparé, à condition que les efforts restent dans les limites du produit. Une fissure qui continue à s’ouvrir, une pièce soumise à de fortes vibrations ou un métal très corrodé donnent des résultats moins fiables.
Peut-on réparer de l’aluminium à froid ?
Un carter ou une petite pièce en aluminium peut être réparé avec une époxy prévue pour ce métal. Le dégraissage doit être particulièrement soigné sur les pièces mécaniques. Une fissure structurelle ou évolutive nécessite une autre méthode de réparation.
Combien de temps faut-il laisser sécher ?
Il n’existe pas de durée universelle. La prise initiale peut être relativement rapide, alors que le durcissement complet demande davantage de temps. La température, l’épaisseur appliquée et la formulation influencent ce délai ; seule la notice du produit utilisé fournit la valeur appropriée.
Peut-on poncer, percer ou peindre la réparation ?
De nombreux mastics époxy acceptent ces finitions après durcissement complet. Il faut employer un outil adapté, travailler progressivement et éviter d’échauffer excessivement la zone. Pour la peinture, un léger ponçage et un dépoussiérage favorisent l’accroche.
Peut-on colmater une fuite de réservoir ?
Uniquement si le produit est explicitement compatible avec le matériau, le liquide contenu et les conditions de service. Un réservoir de carburant ne doit pas être traité comme une réparation ordinaire : les vapeurs inflammables, la corrosion cachée et les exigences d’étanchéité justifient de confier l’intervention à un professionnel.