Souder l’aluminium demande davantage de préparation que souder un acier courant. Le métal conduit rapidement la chaleur, son bain de fusion est peu visible et sa surface est recouverte d’une couche d’oxyde très résistante. Un poste utilisé avec des paramètres prévus pour l’acier ne suffit donc pas. Pour obtenir un assemblage propre, il faut identifier autant que possible l’alliage, choisir le bon procédé, éliminer les contaminations et effectuer quelques essais sur des chutes de même nature.
Pourquoi l’aluminium est-il difficile à souder ?
L’aluminium fond aux environs de 660 °C, tandis que l’alumine, l’oxyde qui se forme naturellement à sa surface, fond à une température bien supérieure. Cette couche peut rester solide alors que le métal situé dessous commence déjà à fond. Elle doit être retirée mécaniquement et rompue pendant le soudage, notamment grâce à l’action du courant alternatif en TIG.
La forte conductivité thermique de l’aluminium complique aussi le réglage. Une pièce froide absorbe rapidement l’énergie, ce qui peut donner l’impression que le poste manque de puissance. Puis, à mesure que la pièce chauffe, le bain devient brusquement plus fluide et le risque de perçage augmente. Il faut donc souvent accélérer l’avance ou réduire progressivement l’intensité.
La porosité constitue un autre défaut courant. À l’état liquide, l’aluminium peut absorber de l’hydrogène provenant de l’humidité, de l’huile, d’un métal d’apport mal stocké ou d’une protection gazeuse insuffisante. En refroidissant, le gaz forme de petites cavités dans le cordon.
Enfin, tous les alliages ne présentent pas la même soudabilité. Les familles 1xxx, 3xxx, 5xxx et une partie des 6xxx sont couramment soudées avec un métal d’apport compatible. Certains alliages des séries 2xxx et 7xxx sont plus sensibles à la fissuration et ne conviennent pas toujours au soudage conventionnel. Une pièce moulée, ancienne ou sans référence demande également de la prudence, car elle peut contenir du silicium, du zinc ou des contaminations emprisonnées dans la matière.
Quel procédé choisir pour souder l’aluminium ?
Le TIG AC et le MIG sont les deux procédés les plus utilisés. La brasure peut convenir à certaines réparations peu sollicitées, mais elle ne doit pas être confondue avec une soudure par fusion.
| Procédé | Usage adapté | Points forts | Limites |
|---|---|---|---|
| TIG AC | Pièces fines, travaux précis, cordons visibles, petites séries | Très bon contrôle du bain et de l’apport | Procédé lent, exigeant en gestuelle et en préparation |
| MIG aluminium | Cordons longs, tôles moyennes ou épaisses, fabrication répétitive | Rapidité et taux de dépôt élevé | Dévidage du fil délicat, réglage moins tolérant sur les faibles épaisseurs |
| Brasure | Petites réparations, assemblages non structurels selon le produit utilisé | Température de travail plus basse, matériel parfois plus simple | Résistance et tenue thermique variables, préparation très exigeante |
| Électrode enrobée MMA | Dépannage ponctuel sur forte épaisseur avec électrodes spécifiques | Équipement compact | Amorçage, laitier et qualité du cordon difficiles à maîtriser |
Le TIG AC pour la précision
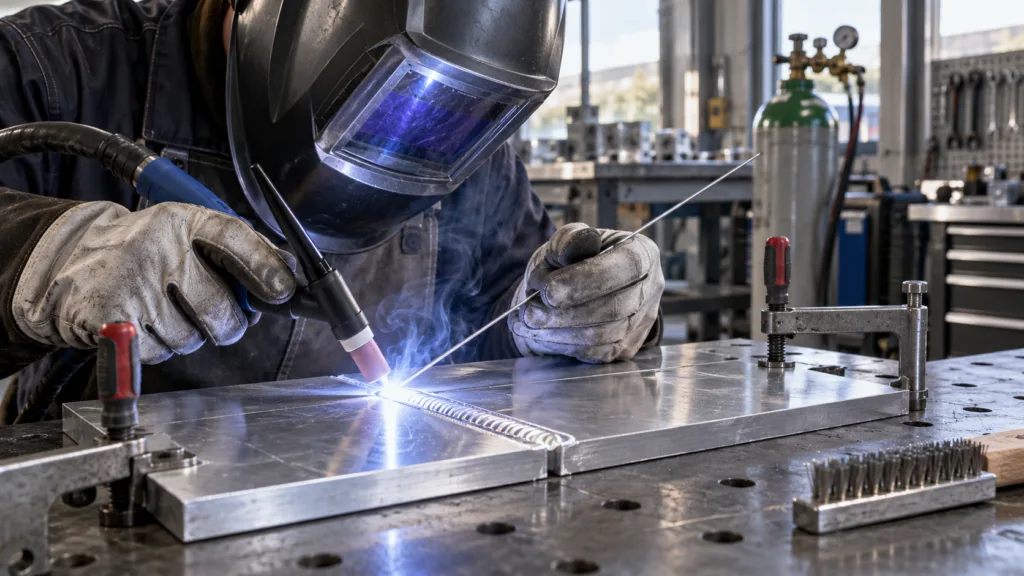
Le TIG en courant alternatif est généralement le choix le plus accessible pour apprendre à contrôler le bain sur des épaisseurs faibles ou moyennes. L’arc est établi entre une électrode de tungstène et la pièce, tandis que la baguette d’apport est introduite séparément. Cette séparation permet de doser précisément la chaleur et la quantité de métal ajoutée.
Le courant alternatif assure à la fois la pénétration et une action de nettoyage de l’oxyde. Un poste TIG destiné uniquement au courant continu, couramment utilisé pour l’acier et l’inox, n’est pas la solution habituelle pour l’aluminium. Il existe des applications spécialisées en courant continu, mais elles ne correspondent pas au réglage standard d’un débutant.
Le MIG pour les cordons longs
En MIG, le fil fusible est entraîné automatiquement dans la torche. Le procédé est plus rapide que le TIG et convient bien aux structures, châssis, cadres ou panneaux d’une certaine épaisseur. Il utilise généralement une polarité avec l’électrode au positif, selon les indications du fabricant du fil et du poste.
Le fil d’aluminium étant souple, un dévidoir prévu pour l’acier peut l’écraser ou provoquer des bourrages. Des galets à gorge en U, une gaine adaptée et un chemin de fil court sont nécessaires. Une torche à bobine intégrée ou un système push-pull améliore le dévidage, en particulier avec les fils les plus tendres.
La brasure aluminium
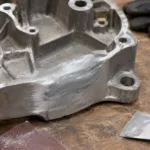
Lors d’un brasage, le métal de base ne fond pas : seul le métal d’apport fond et adhère aux surfaces préparées. La température est donc inférieure à celle du soudage. Les baguettes de brasage vendues pour les petites réparations peuvent donner un résultat correct sur une patte, un carter non pressurisé ou une pièce décorative, à condition de respecter leur domaine d’emploi.
Cette technique n’est pas un remplacement systématique du TIG ou du MIG. La résistance mécanique, la tenue à la fatigue et la température maximale d’utilisation dépendent fortement de l’alliage d’apport. Elle est à écarter pour une pièce de sécurité sans validation technique.
Peut-on utiliser un poste à l’arc MMA ?
Des électrodes enrobées spécifiques à l’aluminium existent, mais leur emploi reste délicat. L’arc est difficile à stabiliser, le laitier masque le bain et l’aspect du cordon est moins régulier. Le MMA est surtout une solution de dépannage pour certaines pièces assez épaisses. Pour un premier travail, le TIG AC ou un MIG correctement équipé donne généralement un contrôle plus prévisible.
Le matériel nécessaire
Le poste ne représente qu’une partie de l’équipement. Pour travailler dans de bonnes conditions, il faut prévoir les éléments suivants :
- un poste TIG AC/DC ou un poste MIG compatible avec l’aluminium ;
- une bouteille d’argon et un détendeur-débitmètre en bon état ;
- une torche dimensionnée pour l’intensité prévue ;
- une électrode de tungstène adaptée en TIG, ou des galets et une gaine appropriés en MIG ;
- une baguette ou un fil d’apport compatible avec l’alliage de base ;
- une brosse en acier inoxydable exclusivement réservée à l’aluminium ;
- un produit dégraissant compatible et des chiffons propres non pelucheux ;
- des serre-joints, une table propre et, si nécessaire, un support dissipant la chaleur ;
- un masque de soudage, des gants, des vêtements couvrants et des chaussures fermées.
L’argon pur est le gaz de protection le plus courant pour le TIG et le MIG aluminium. Un mélange argon-hélium peut augmenter l’apport thermique et la pénétration sur des pièces épaisses, mais il modifie les réglages et coûte davantage. Le dioxyde de carbone et les mélanges actifs employés pour l’acier en MAG ne conviennent pas au soudage courant de l’aluminium.
Le choix du métal d’apport doit tenir compte de l’alliage de base et de l’usage de la pièce. Les apports de type aluminium-silicium offrent souvent un bain fluide et une bonne résistance à la fissuration. Les apports aluminium-magnésium peuvent être choisis pour certaines familles d’alliages et lorsqu’une résistance mécanique particulière est recherchée. En cas d’incertitude, la référence de la pièce et les recommandations du fabricant du consommable doivent primer.
Comment préparer l’aluminium avant le soudage ?
Une préparation correcte évite une grande partie des cordons noirs, des pores et des manques de fusion. Elle doit être réalisée peu de temps avant le soudage, car la couche d’oxyde se reforme naturellement.
- Mettre le métal à nu. Retirer peinture, anodisation, revêtement, colle ou oxydation épaisse autour du joint. Utiliser un abrasif propre, qui n’a jamais servi sur de l’acier.
- Dégraisser. Éliminer huile, marqueur, produit de coupe et traces de doigts avec un produit compatible. Laisser le solvant s’évaporer complètement. Les solvants chlorés sont à proscrire à proximité d’un arc.
- Brosser l’oxyde. Employer une brosse inox propre, réservée à l’aluminium, sans appuyer au point d’incruster des impuretés.
- Ajuster les pièces. Réduire les jeux irréguliers et prévoir le chanfrein nécessaire sur les fortes épaisseurs. Un mauvais ajustage favorise le perçage et la déformation.
- Maintenir et pointer. Placer plusieurs points de soudure pour conserver l’alignement. Sur une grande longueur, répartir les points du centre vers les extrémités ou alterner les zones.
- Nettoyer l’apport. Les baguettes et fils doivent rester secs, propres et protégés de la poussière.
Il est préférable de dégraisser avant le brossage. Dans le cas contraire, la brosse peut étaler les hydrocarbures ou les incruster dans la surface. Les disques abrasifs, pinces et tables couverts de poussières d’acier sont également une source de contamination.
Comment souder l’aluminium au TIG ?
Commencez avec un courant alternatif et les paramètres de base conseillés par le fabricant du poste. Le réglage de balance AC répartit le cycle entre pénétration et nettoyage. Trop de nettoyage chauffe inutilement le tungstène et élargit le cordon ; trop peu laisse une surface terne ou chargée d’oxyde. Comme l’affichage varie selon les machines, il est plus sûr de partir du réglage neutre indiqué dans la notice plutôt que de reproduire un pourcentage sans vérifier sa signification.
Une fréquence AC moyenne offre généralement un arc stable. Une fréquence plus élevée concentre l’arc et facilite le travail près d’un angle, au prix d’un bruit plus marqué et parfois d’une sollicitation supérieure du poste. La pédale ou la commande à la torche est utile pour apporter beaucoup d’énergie au départ, puis la réduire quand la pièce monte en température.
La torche se tient avec une faible inclinaison dans le sens d’avance. Un angle excessif expose le bain à l’air et réduit la protection gazeuse. Maintenez un arc court sans toucher le bain avec le tungstène. Si cela se produit, arrêtez le travail et rectifiez ou remplacez l’électrode contaminée.
Une fois le bain formé, ajoutez la baguette sur son bord avant, puis avancez régulièrement. La baguette doit rester sous la protection de l’argon entre deux apports. Une oscillation large est rarement utile : elle chauffe davantage la pièce et peut diminuer la protection du bain.
Comment souder l’aluminium au MIG ?
Le réglage MIG combine tension, vitesse de fil, diamètre du consommable et vitesse d’avance. Sur certains postes, un programme synergique lie automatiquement plusieurs paramètres, mais un essai reste nécessaire. Un fil trop lent provoque un arc instable et un manque de matière. Un fil trop rapide pousse la torche en arrière, produit des à-coups ou colle dans le tube-contact.
Installez des galets à gorge en U sans serrage excessif. La gaine doit être propre, adaptée au fil tendre et coupée à la bonne longueur. Le tube-contact est souvent choisi avec un léger jeu supplémentaire pour tenir compte de la dilatation du fil, conformément aux indications du consommable.
La torche se déplace généralement en poussant le bain, avec un angle faible. Cette position améliore la couverture gazeuse et la visibilité. Une sortie de fil trop longue rend l’arc moins stable. Sur une grande pièce, commencez avec une avance soutenue et corrigez-la à mesure que la chaleur s’accumule.
Le MIG aluminium réclame une puissance minimale pour établir un transfert stable. Il devient donc délicat sur une tôle très fine. Un mode pulsé peut réduire l’apport thermique moyen et les projections, mais il ne compense pas une mauvaise préparation ou un dévidage irrégulier.
Réglages indicatifs selon l’épaisseur
Les valeurs suivantes constituent des points de départ pour des assemblages courants en position à plat, avec de l’argon pur. Elles doivent être adaptées au type de joint, à l’alliage, au poste, au diamètre de buse et à la température de la pièce. La vitesse de fil MIG dépend fortement de la machine et du programme utilisé : elle se règle donc à partir du tableau du fabricant plutôt qu’avec une valeur universelle.
| Épaisseur | Procédé conseillé | Intensité indicative | Apport courant | Débit d’argon indicatif | Préparation |
|---|---|---|---|---|---|
| 1 à 1,5 mm | TIG AC, de préférence avec commande d’intensité | 35 à 70 A | Baguette 1,0 à 1,6 mm | 6 à 9 L/min | Bords nets, jeu minimal, support possible sous la tôle |
| 2 mm | TIG AC ou MIG pulsé adapté | TIG : 60 à 100 A MIG : 70 à 110 A |
TIG : 1,6 à 2,0 mm MIG : fil 0,8 à 1,0 mm |
TIG : 7 à 10 L/min MIG : 12 à 16 L/min |
Joint serré, pointage rapproché |
| 3 mm | TIG AC ou MIG | TIG : 90 à 140 A MIG : 100 à 150 A |
TIG : 2,0 à 2,4 mm MIG : fil 1,0 à 1,2 mm |
TIG : 8 à 11 L/min MIG : 13 à 17 L/min |
Chanfrein léger selon le joint et l’accès |
| 5 mm | MIG ou TIG puissant | TIG : 150 à 220 A MIG : 150 à 220 A |
TIG : 2,4 à 3,2 mm MIG : fil 1,0 à 1,2 mm |
TIG : 9 à 12 L/min MIG : 14 à 18 L/min |
Chanfrein souvent nécessaire, plusieurs passes possibles |
| Plus de 6 mm | MIG, TIG forte puissance ou procédé industriel | Selon joint et nombre de passes | Fil 1,2 mm ou plus selon l’installation | À ajuster à la buse et aux courants d’air | Chanfrein, contrôle de la pénétration et préchauffage éventuel |
Augmenter fortement le débit de gaz ne corrige pas toujours une mauvaise protection. Un débit excessif peut créer des turbulences et aspirer de l’air autour de la buse. Il faut aussi vérifier les fuites, l’état du diffuseur, la distance entre la buse et la pièce et la présence de courants d’air.
Méthode de soudage étape par étape
- Identifier la pièce. Rechercher la nuance, l’épaisseur et la fonction mécanique. Une pièce de sécurité ou sous pression ne se traite pas comme un carter décoratif.
- Choisir le procédé. Retenir le TIG pour le contrôle et les faibles épaisseurs, ou le MIG pour la vitesse et les cordons longs.
- Préparer les surfaces. Décaper, dégraisser, brosser l’oxyde et nettoyer le métal d’apport.
- Régler le poste sur une chute. Employer une chute du même alliage et de la même épaisseur, avec un joint comparable.
- Maintenir et pointer. Contrôler l’alignement après les premiers points, avant de réaliser le cordon complet.
- Souder sans s’attarder. Former le bain, ajouter l’apport régulièrement et conserver un arc court. Adapter l’avance à la montée en température.
- Protéger la fin du cordon. Combler le cratère avant de couper l’arc afin de limiter les fissures. En TIG, maintenir la torche en place pendant la post-protection gazeuse.
- Laisser refroidir naturellement. Un refroidissement brutal à l’eau peut créer des contraintes et ne doit pas servir à accélérer le travail.
- Contrôler. Examiner la régularité, la présence de pores, les morsures, les fissures et la pénétration visible au revers lorsque la géométrie le permet.
Défauts fréquents et corrections
| Défaut | Causes possibles | Corrections |
|---|---|---|
| La tôle se perce | Intensité trop élevée, avance trop lente, jeu excessif, chaleur accumulée | Réduire l’intensité, avancer plus vite, resserrer le joint, souder par séquences |
| Porosité | Humidité, huile, apport sale, fuite de gaz, courant d’air | Nettoyer et sécher, contrôler le circuit de gaz, protéger la zone de travail |
| Cordon noir ou chargé de suie | Protection gazeuse insuffisante, torche trop inclinée, métal contaminé, arc trop long | Redresser la torche, raccourcir l’arc, nettoyer et vérifier le débit |
| Manque de fusion | Énergie insuffisante, avance trop rapide, oxyde résiduel, mauvais angle | Augmenter progressivement l’énergie, ralentir, brosser de nouveau, corriger la position |
| Fissure en fin de cordon | Cratère non rempli, alliage ou apport sensible à la fissuration | Utiliser la fonction de descente, ajouter de l’apport et vérifier sa compatibilité |
| Forte déformation | Cordon continu trop long, bridage insuffisant, chaleur excessive | Pointer davantage, alterner les zones, réduire la longueur des séquences |
| Fil MIG bloqué | Galets trop serrés, gaine inadaptée, torche courbée, tube-contact incorrect | Reprendre le chemin du fil, ajuster les galets et utiliser les consommables adaptés |
| Tungstène contaminé | Contact avec le bain ou la baguette | Arrêter, rectifier l’électrode et rétablir un arc court |
Un cordon brillant et régulier n’est pas, à lui seul, une preuve de résistance. Une soudure peut présenter un manque de pénétration ou des défauts internes invisibles. Les assemblages structurels, les réservoirs et les pièces soumises à la fatigue nécessitent une procédure qualifiée et, selon leur usage, un contrôle non destructif.
Limiter la déformation et la surchauffe
L’aluminium se dilate fortement sous l’effet de la chaleur. Sur un panneau, une porte, un plateau ou un habillage, la déformation peut devenir plus gênante que l’aspect du cordon. Des points rapprochés, un bridage réparti et des séquences courtes permettent de réduire ce risque.
Le préchauffage peut faciliter le soudage d’une pièce massive en diminuant l’écart de température entre la zone du joint et le reste du métal. Il doit toutefois rester contrôlé. Une température excessive peut altérer les caractéristiques d’un alliage traité thermiquement et augmenter la zone affectée par la chaleur. Sans information sur la nuance, mieux vaut éviter un préchauffage improvisé au chalumeau.
Règles de sécurité
L’arc de soudage émet des rayonnements ultraviolets et infrarouges. Un masque avec une teinte adaptée, des gants secs et des vêtements couvrants non synthétiques sont indispensables. Les surfaces voisines réfléchissent fortement le rayonnement : le cou, les avant-bras et les personnes présentes dans l’atelier doivent aussi être protégés.
La zone de travail doit être ventilée sans créer de courant d’air sur le bain. Les fumées dépendent de l’alliage, du métal d’apport et des revêtements présents. Peinture, anodisation, huile et résidus chimiques doivent être retirés avant de chauffer la pièce. Un espace confiné exige des mesures spécifiques et ne doit pas être traité avec une simple ventilation d’atelier.
La bouteille d’argon reste attachée verticalement, à l’écart des chocs et des sources de chaleur. Le détendeur doit correspondre au gaz utilisé. L’argon n’est pas toxique, mais il peut remplacer l’oxygène dans un espace mal ventilé sans odeur ni signe d’alerte.
Questions fréquentes sur la soudure aluminium
Peut-on souder l’aluminium avec un poste inverter ?
Oui, si le poste possède les fonctions adaptées. Pour le TIG, il faut généralement un modèle AC/DC, et non un simple TIG DC prévu pour l’acier. En MIG, le poste doit accepter le fil d’aluminium et permettre l’installation d’un dévidage approprié. Le mot « inverter » décrit la technologie électronique du poste, pas sa compatibilité automatique avec l’aluminium.
Quel gaz faut-il utiliser ?
L’argon pur convient à la majorité des travaux TIG et MIG sur aluminium. Les mélanges argon-hélium sont plutôt employés sur des épaisseurs importantes ou lorsque davantage d’énergie est nécessaire. Les mélanges argon-CO2 utilisés pour l’acier ne sont pas adaptés.
TIG ou MIG pour une tôle de 2 mm ?
Le TIG AC offre généralement un meilleur contrôle sur 2 mm, surtout pour une réparation courte ou un cordon visible. Un MIG bien réglé, éventuellement pulsé, peut convenir en production, mais la marge entre une fusion correcte et le perçage est plus étroite.
Quelle intensité employer pour 3 ou 5 mm ?
Pour 3 mm, un départ autour de 90 à 140 A en TIG est courant. Pour 5 mm, la plage peut atteindre 150 à 220 A, selon le joint et la vitesse. Ces valeurs ne remplacent pas un essai : un assemblage d’angle, un joint bout à bout et une pièce massive n’absorbent pas la chaleur de la même façon.
Peut-on souder deux alliages d’aluminium différents ?
C’est parfois possible, à condition que les deux nuances soient soudables et qu’un métal d’apport compatible existe. La résistance, la sensibilité à la corrosion et l’aspect après anodisation peuvent toutefois changer. Sans identification des alliages, le résultat reste incertain.
Comment réparer une pièce en aluminium cassée ?
Il faut d’abord rechercher l’origine de la rupture. Une fissure causée par une vibration, un effort mal réparti ou une déformation reviendra si la pièce n’est pas renforcée ou redessinée. La fissure doit être ouverte et nettoyée jusqu’au métal sain, puis soudée avec un apport compatible. Un carter, une jante, un élément de châssis ou une pièce sous pression nécessite une évaluation professionnelle avant toute remise en service.