Une table en inox, un châssis mécano-soudé et une remorque magasin relèvent de projets très différents. Ils ont pourtant un point commun : leur conception ne peut pas être séparée de leur utilisation réelle. Dimensions disponibles, charges, exposition à l’humidité, fréquence de nettoyage, mobilité et accès aux organes techniques influencent directement la fabrication. La chaudronnerie inox et acier sur mesure consiste donc moins à reproduire une forme qu’à traduire un besoin en un ouvrage métallique réalisable, durable et simple à entretenir.
Choisir entre inox, acier et aluminium
Le matériau n’est pas choisi uniquement selon son aspect. Il faut tenir compte de la résistance mécanique attendue, du milieu d’utilisation, du poids acceptable, des méthodes de nettoyage et du budget global, finition comprise.
| Matériau | Atouts courants | Points de vigilance | Usages fréquents |
|---|---|---|---|
| Inox | Résistance à la corrosion, nettoyage aisé, finition adaptée à de nombreux environnements alimentaires | Nuance, état de surface et qualité des soudures à définir selon l’exposition | Plans de travail, lave-mains, chariots, habillages, pièces alimentaires |
| Acier brut | Bonne résistance mécanique, facilité de fabrication, coût généralement maîtrisé | Protection nécessaire contre la corrosion dans les milieux humides | Châssis, structures mécano-soudées, escaliers, supports et carters |
| Acier galvanisé | Protection apportée par la couche de zinc | Découpe et soudage demandent des précautions ; les zones transformées peuvent nécessiter une reprise | Structures exposées, supports et équipements techniques |
| Aluminium | Faible masse, résistance naturelle à la corrosion, aptitude à certains habillages | Soudage et choix des épaisseurs spécifiques ; sensibilité aux déformations | Éléments mobiles, carrosseries, panneaux et agencements légers |
Pour l’inox, les désignations 304 et 316L sont souvent rencontrées. L’inox 304 convient à de nombreux équipements intérieurs et usages alimentaires courants. Le 316L présente une meilleure tenue dans certains environnements agressifs, salins ou riches en chlorures. Cette distinction ne suffit toutefois pas : les produits utilisés, la température, le nettoyage et l’exposition extérieure doivent aussi être examinés.
Les étapes d’une fabrication métallique sur mesure
Une pièce unitaire ou une petite série commence par un plan, un relevé de dimensions ou un cahier des charges. Un croquis peut servir de point de départ, mais les cotes fonctionnelles, les tolérances et les interfaces avec les équipements existants doivent être précisées avant la mise en fabrication.
Découpe et préparation des éléments
La découpe donne leur contour aux tôles, tubes et profilés. Le procédé employé dépend du matériau, de son épaisseur, du niveau de précision et des moyens de production disponibles. Le poinçonnage permet notamment de réaliser des trous ou des formes répétitives. Le grignotage sert à découper progressivement une tôle, y compris pour certaines géométries particulières.
Les chants sont ensuite préparés afin d’éliminer les arêtes dangereuses et de faciliter les opérations d’assemblage. Cette étape paraît secondaire, mais elle joue sur la sécurité de manipulation, la qualité des soudures et l’aspect final.
Pliage et formage
Le pliage transforme une tôle plane en capot, bac, crédence, plateau ou carter. Le rayon de pliage, l’épaisseur et le sens du laminage influencent le résultat. Une conception adaptée peut réduire le nombre de soudures, améliorer la rigidité et limiter les zones difficiles à nettoyer.
Les pièces plus complexes peuvent demander plusieurs opérations de formage et des ajustements manuels. Les dimensions doivent alors intégrer les jeux de montage, l’ouverture des portes ou tiroirs et les éventuelles déformations liées à la soudure.
Soudure et mécano-soudure
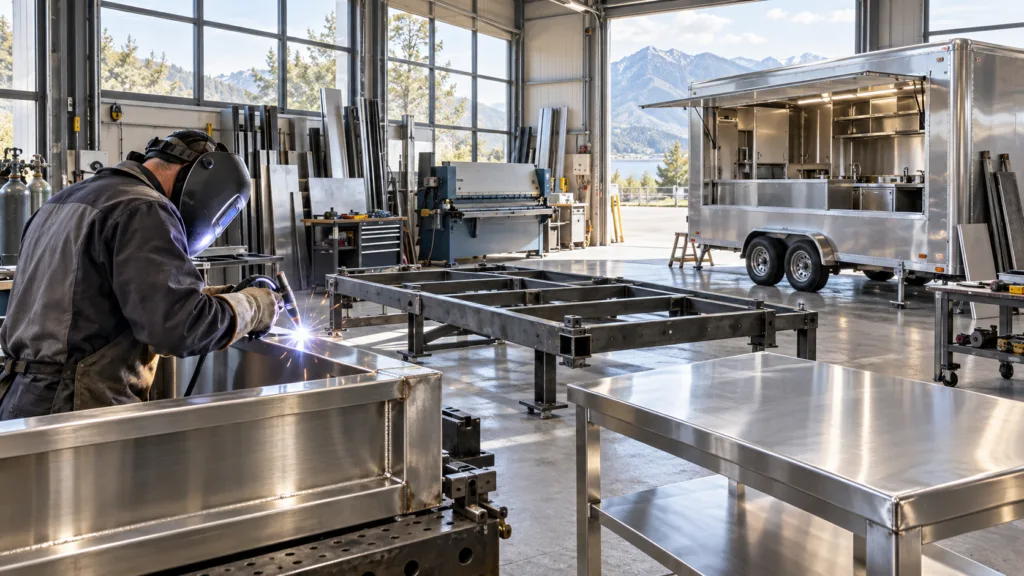
La mécano-soudure désigne l’assemblage de pièces métalliques formant une structure : châssis, cadre, support, rampe ou ossature de véhicule. Les éléments sont positionnés, maintenus puis soudés selon une séquence destinée à maîtriser les déformations.
Le procédé de soudage varie avec le métal et l’épaisseur. Au-delà de la tenue mécanique, l’aspect des cordons et leur accessibilité comptent beaucoup pour les équipements visibles ou lavés fréquemment. En milieu alimentaire, des soudures continues et correctement finies évitent davantage les rétentions qu’une succession de points laissant des interstices.
Finitions et contrôle
Ébavurage, meulage, brossage, polissage ou application d’une protection de surface terminent la fabrication. Une finition esthétique n’est pas forcément synonyme de facilité d’entretien : les angles fermés, les assemblages non accessibles et les surfaces horizontales où l’eau stagne restent déterminants.
Le contrôle final porte notamment sur les dimensions, la stabilité, le fonctionnement des parties mobiles et la conformité avec le plan. Pour un ensemble monté sur roues ou intégré à un véhicule, il faut également vérifier les verrouillages et le comportement des équipements pendant le déplacement.
Des réalisations adaptées à chaque environnement
Agroalimentaire et restauration
Les tables, chariots, plateaux, lave-mains, pupitres et carters en inox doivent supporter un nettoyage fréquent. Leur conception gagne à limiter les fentes, corps creux ouverts et angles inaccessibles. Une tablette démontable ou un chariot dont les roues restent accessibles sera souvent plus pratique qu’un équipement complexe aux nombreuses jonctions.
La mention « inox alimentaire » ne repose pas seulement sur le métal. La nuance, la finition, la qualité des assemblages et la compatibilité des composants avec l’usage prévu doivent être considérées ensemble. Les exigences applicables dépendent aussi du produit manipulé et de la place de l’équipement dans le processus.
Bâtiment et industrie
Les garde-corps, rampes d’accès, marches-pieds, châssis et carters répondent d’abord à des contraintes mécaniques et de sécurité. Les charges, les points d’ancrage et les conditions d’exposition doivent être indiqués. Un carter de machine demande en plus des accès pour l’entretien, une ventilation éventuelle et une fixation qui empêche son retrait involontaire.
Pour une structure extérieure en acier, la protection anticorrosion doit être prévue dès la conception. Certaines zones superposées ou soudures mal accessibles sont difficiles à traiter une fois l’ensemble terminé.
Agencement des commerces et des logements
L’inox, l’acier et l’aluminium peuvent être employés pour des plans de travail, crédences, îlots, seuils, rangements ou habillages de conduits de hotte. La prise de cotes doit intégrer les murs irréguliers, les passages de réseaux et la dilatation autour des appareils produisant de la chaleur.
Les assemblages mixtes avec du bois, du plastique, des panneaux isolants ou de la résine demandent une attention particulière. Ces matériaux ne se dilatent pas de la même façon et ne se nettoient pas avec les mêmes produits. Les fixations doivent permettre, si nécessaire, de remplacer un panneau sans démonter tout l’agencement.
Concevoir une remorque ou un véhicule magasin
Une remorque magasin associe chaudronnerie, isolation, électricité, froid, ventilation, plomberie et mobilier professionnel. Son aménagement varie selon l’activité : poissonnerie, boucherie-charcuterie, rôtisserie, restauration ou vente de produits réfrigérés. Une implantation efficace doit préserver une circulation suffisante malgré un espace restreint.
Plusieurs paramètres sont à examiner avant de placer les vitrines, étals et rangements :
- la masse à vide et la charge utile disponible ;
- la répartition des charges entre l’essieu et le dispositif d’attelage ;
- les dimensions en position routière et en configuration de vente ;
- l’accès aux groupes frigorifiques, tableaux électriques et réservoirs ;
- la ventilation des appareils qui dégagent de la chaleur ;
- l’évacuation des eaux et la possibilité de nettoyer le sol ;
- le verrouillage des portes, tiroirs et éléments rabattables avant le déplacement.
Le choix d’un étal réfrigéré ne se résume pas à sa longueur. Il faut connaître la température de conservation requise, les conditions extérieures, la fréquence d’ouverture et la puissance électrique disponible. Pour une rôtisserie, la gestion de la chaleur, des fumées et des graisses modifie profondément l’aménagement.
Prévoir entretien, modification et réparation
Un équipement sur mesure doit rester accessible après sa mise en service. Les trappes démontables, raccordements repérés et composants standards facilitent le remplacement d’une pompe, d’une charnière ou d’un appareil frigorifique. À l’inverse, un élément technique enfermé derrière un habillage soudé peut transformer une petite panne en démontage important.
Avant de modifier une remorque magasin existante, il convient de contrôler l’état du châssis, des planchers, des parois et des circuits. Ajouter une vitrine, un four ou une réserve d’eau augmente la masse et peut déplacer le centre de gravité. La compatibilité avec les caractéristiques réglementaires et les capacités de l’ensemble roulant doit être vérifiée avant les travaux.
Préparer un cahier des charges exploitable
Un dossier clair réduit les erreurs d’interprétation et permet de comparer des solutions techniquement cohérentes. Il peut réunir :
- un plan coté ou un croquis indiquant les dimensions impératives ;
- des photographies de l’emplacement et des équipements voisins ;
- le matériau envisagé et les conditions d’exposition ;
- les charges à supporter et la fréquence d’utilisation ;
- les contraintes de nettoyage, de température ou d’humidité ;
- le nombre de pièces souhaité : prototype, pièce unique ou petite série ;
- les finitions visibles attendues ;
- les raccordements, fixations et accès de maintenance à conserver.
Pour une pièce destinée à remplacer un élément existant, une mesure globale ne suffit pas toujours. L’entraxe des perçages, l’épaisseur réelle, les rayons de pliage et la position des éléments voisins doivent être relevés. Sur une remorque ou un équipement réfrigéré, le poids, l’alimentation disponible et les dégagements nécessaires à la ventilation doivent figurer parmi les données de départ.